Produkcja wykładzin gumowych proces i materiały
Każdy, kto choć raz stał przed wyborem posadzki do hali produkcyjnej, warsztatu mechanicznego albo rampy załadunkowej, wie, że najtrudniejsze nie jest znalezienie produktu - trudne jest znalezienie produktu, który naprawdę wytrzyma. Wykładziny gumowe funkcjonują na rynku od dekad, a mimo to ich produkcja pozostaje tematem zaskakująco słabo opisanym: większość źródeł zatrzymuje się na poziomie katalogu, pomijając to, co decyduje o trwałości i użyteczności - czyli sam proces powstawania gumy, jej skład i mechanizmy odpowiadające za odporność na olej, ścieranie czy skrajne temperatury. A przecież to właśnie znajomość tych mechanizmów pozwala odróżnić wykładzinę, która posłuży dwadzieścia lat, od takiej, która po trzech sezonach zacznie kruszeć przy krawędziach.
- Surowce do produkcji wykładzin gumowych
- Proces wulkanizacji wykładzin gumowych
- Etapy mieszania kauczuku SBR i NBR
- Rodzaje wykładzin gumowych i ich zastosowania
- Kontrola jakości w produkcji wykładzin gumowych
- Parametry użytkowe i dobór wykładziny do konkretnych warunków
- Pytania i odpowiedzi dotyczące produkcji wykładzin gumowych
Surowce do produkcji wykładzin gumowych
Punktem wyjścia każdej wykładziny gumowej jest mieszanka elastomerów - i tu zaczyna się pierwsza poważna decyzja technologiczna. Kauczuk syntetyczny SBR, czyli kopolimer styrenu i butadienu, stanowi bazę zdecydowanej większości posadzek przemysłowych ze względu na korzystny bilans kosztów i właściwości mechanicznych. Jego łańcuchy polimerowe tworzą sieć przestrzenną o umiarkowanej gęstości usieciowania, co przekłada się na dobrą elastyczność w temperaturach od około -30°C do +80°C bez ryzyka kruchości ani nadmiernego uplastycznienia. Zanim jednak mieszanka trafi do walcarki, SBR przechodzi przez etap plastyfikacji mechanicznej - bez niej materiał jest zbyt twardy, żeby przyjąć napełniacze i środki pomocnicze.
Kauczuk NBR to zupełnie inna klasa - kopolimer butadienu i akrylonitrylu, którego unikalna właściwość wynika z obecności grup nitrylowych w łańcuchu. To właśnie te grupy polaryzują cząsteczkę, powodując, że oleje mineralne i węglowodory alifatyczne nie wnikają w strukturę gumy, lecz ślizgają się po jej powierzchni. Im wyższy udział akrylonitrylu w kopolimerze - zazwyczaj od 18 do 50% - tym lepsza olejoodporność, ale jednocześnie nieco gorsza elastyczność w niskich temperaturach. Producenci wykładzin przeznaczonych do warsztatów samochodowych czy stacji obsługi chętnie sięgają po NBR o zawartości akrylonitrylu rzędu 33-40%, bo ten zakres łączy odporność na oleje z zachowaniem rozsądnej giętkości przy układaniu.
Do mieszanki kauczukowej trafiają napełniacze - i nie chodzi tu wyłącznie o obniżenie kosztów, jak mylnie się czasem sugeruje. Sadza techniczna, dodawana w ilościach od 40 do 80 części na 100 części kauczuku, aktywnie wzmacnia sieć polimerową poprzez tworzenie wiązań fizykochemicznych z łańcuchami elastomeru. Konsekwencja jest wymierna: wykładzina z odpowiednią ilością sadzy wykazuje odporność na rozdzieranie nawet trzykrotnie wyższą niż ta sama mieszanka bez napełniacza. Kreda lub kaolin spełniają rolę inertnego wypełniacza, zwiększając twardość i redukując koszt, ale nie wzmacniają struktury w sensie mechanicznym - dlatego ich udział w recepturach na posadzki wysokoobciążone jest ograniczony.
Środki pomocnicze to ostatnia, często niedoceniana warstwa receptury. Plastyfikatory - najczęściej estry kwasów ftalowych lub adipinowych - obniżają temperaturę zeszklenia mieszanki, co pozwala wykładzinie zachować elastyczność w chłodniach czy magazynach nieogrzewanych zimą. Środki antydegradacyjne, przede wszystkim antyutleniacze i antiozonaty, spowalniają procesy utleniania łańcuchów polimerowych, które bez tej ochrony prowadziłyby do charakterystycznego spękania powierzchni już po kilku latach ekspozycji na powietrze. Siarka i przyspieszacze wulkanizacji zamykają listę, ale ich rola jest kluczowa - to od ich proporcji zależy gęstość sieci usieciowania, a co za tym idzie twardość, sprężystość i odporność na odkształcenia trwałe gotowej wykładziny.
Kauczuk SBR - wszechstronność jako atut
Kopolimer styrenu i butadienu dominuje w produkcji wykładzin podłogowych ogólnego przeznaczenia. Doskonale sprawdza się w halach produkcyjnych, magazynach i obiektach handlowych. Temperatura pracy od -30°C do +80°C, wysoka odporność na ścieranie i ekonomiczna cena surowca czynią z niego bazowy materiał dla większości receptur. Wadą jest ograniczona odporność na oleje i paliwa - tam SBR ustępuje miejsca NBR.
Kauczuk NBR - tam, gdzie grozi olej
Kauczuk nitrylowy to wybór dla środowisk, gdzie kontakt z olejami, smarami i paliwami węglowodorowymi jest nieunikniony. Grupy nitrylowe w łańcuchu polimerowym blokują przenikanie polarnych cząsteczek oleju, zachowując integralność struktury przez całą dekadę intensywnego użytkowania. Wykładziny na bazie NBR, jak typ WK-NBR-12A, produkuje się w grubościach dostosowanych do konkretnych stanowisk roboczych, gdzie wyciek płynów eksploatacyjnych jest wpisany w charakter pracy.
Proces wulkanizacji wykładzin gumowych
Wulkanizacja to serce całego procesu produkcji - bez niej mieszanka kauczukowa pozostaje termoplastycznym lepkim materiałem, który odkształca się pod naciskiem i degraduje w kontakcie z rozpuszczalnikami. Podczas wulkanizacji atomy siarki tworzą mostki poprzeczne między łańcuchami polimerowymi, zamieniając lepką masę w trójwymiarową sieć o właściwościach sprężystych. Gęstość tej sieci - czyli liczba mostków siarkowych przypadających na jednostkę objętości - determinuje finalny charakter gumy: mała gęstość oznacza miękką, elastyczną wykładzinę, duża przekłada się na twardszy, bardziej odporny na odkształcenia materiał przemysłowy.
Temperatura i czas wulkanizacji to dwa parametry, które producent musi utrzymać w rygorystycznych granicach. Typowe warunki dla mieszanek SBR to zakres 150-170°C przy ciśnieniu 10-20 MPa, utrzymywany przez czas zależny od grubości arkusza - dla wykładziny 4 mm to zazwyczaj 8-12 minut, dla grubszej 8 mm nawet 20-25 minut. Niedowulkanizowanie pozostawia w strukturze wolne łańcuchy polimerowe, które zachowują się plastycznie i powodują trwałe wgniecenia pod obciążeniem; przewulkanizowanie natomiast nadmiernie usieciowuje materiał, czyniąc go kruchym i podatnym na pękanie zmęczeniowe. Okno procesowe jest wąskie i powtarzalne tylko wtedy, gdy temperatura form jest jednorodna w całym przekroju.
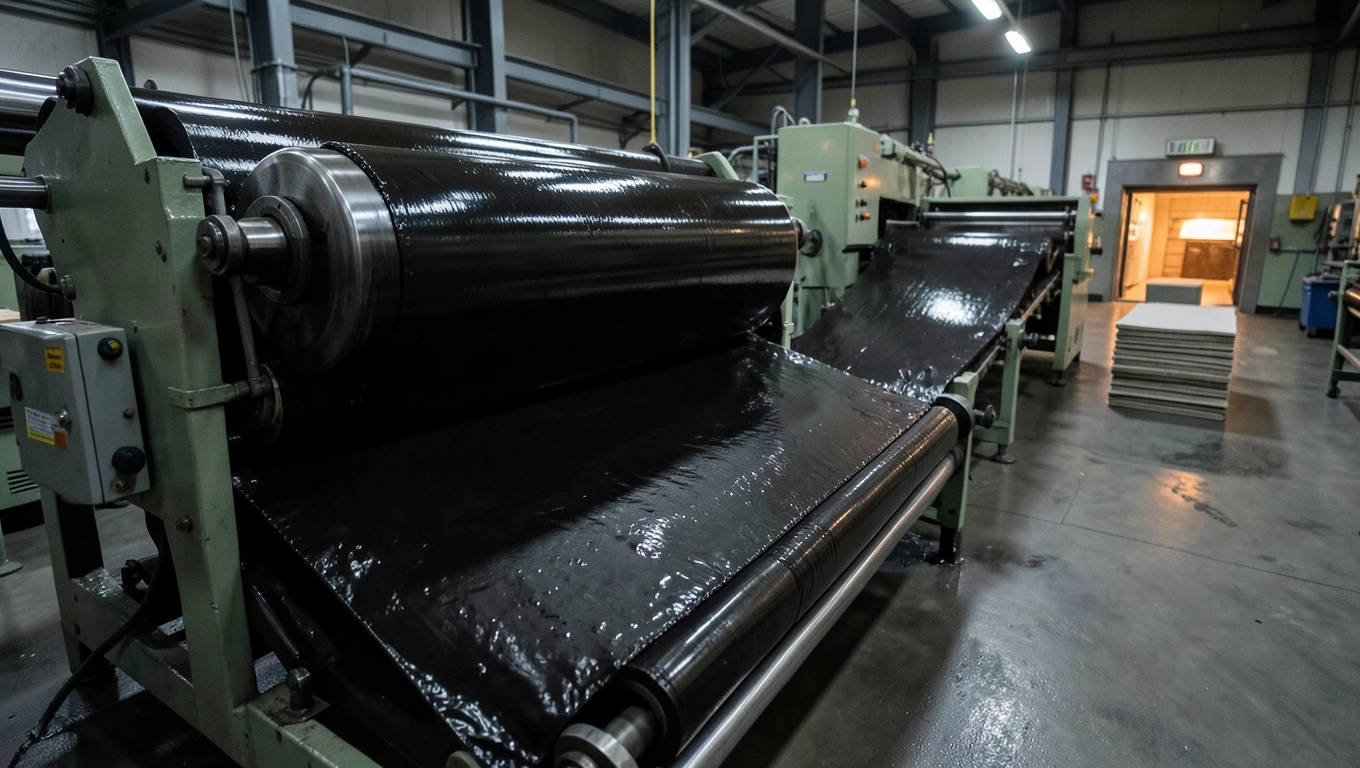
Prasy hydrauliczne z podgrzewanymi płytami to podstawowe urządzenie w tej fazie - arkusz surowej mieszanki trafia między płyty pod kontrolowanym ciśnieniem, które spełnia podwójną funkcję. Nacisk mechaniczny usuwa pęcherze powietrzne uwięzione w mieszance podczas walcowania, a jednocześnie wymusza kontakt surowej gumy z powierzchnią formy, odwzorowując teksturę - gładką, ryflowaną lub wzorowaną. Wzory powierzchni nie są jedynie estetyczne: ryfle diamentowe czy kwadratowe kanały zwiększają efektywną powierzchnię kontaktu buta z podłogą w warunkach mokrych, a kanały odprowadzają wodę lub płyny eksploatacyjne poza strefę obciążeń, redukując ryzyko hydroplanowania nawet przy grubości cieczy rzędu 0,5 mm.
Po wyjęciu z prasy wykładzina przechodzi obowiązkowy etap chłodzenia kontrolowanego. Gwałtowne schłodzenie przez zanurzenie w zimnej wodzie - metoda skrótowa stosowana przez mniej skrupulatnych wytwórców - powoduje naprężenia termiczne w przekroju arkusza, które ujawniają się jako mikropęknięcia po kilku miesiącach użytkowania. Schłodzenie stopniowe, trwające 20-40 minut w zależności od grubości, pozwala naprężeniom rozładować się równomiernie, a sieć polimerowa osiąga stabilność wymiarową - co jest warunkiem koniecznym do precyzyjnego cięcia na wymiar bez odkształceń krawędziowych.
Wykładziny gumowe produkowane metodą kalandrowania to osobna technologia, stosowana głównie dla cienkich arkuszy od 2 do 3 mm. Kalandry - wielowalcowe urządzenia formujące - nadają mieszance grubość z tolerancją ±0,1 mm przy jednoczesnym wyciąganiu ciągłej wstęgi, która następnie trafia do tunelu wulkanizacyjnego z podgrzewanymi solami albo gorącym powietrzem. Ta metoda pozwala produkować rolki o szerokości do 2 metrów i długości kilkudziesięciu metrów, co przy montażu na dużych powierzchniach hal eliminuje liczbę połączeń i zmniejsza ryzyko podważania krawędzi przez wózki widłowe.
Etapy mieszania kauczuku SBR i NBR
Zanim mieszanka trafi do prasy wulkanizacyjnej, przechodzi przez kilkuetapowy proces mieszania, który decyduje o jednorodności i powtarzalności gotowego produktu. Pierwszym etapem jest mastykacja - mechaniczne łamanie długich łańcuchów polimerowych kauczuku surowego w mieszarce zamkniętej typu Banbury lub na walcarce otwartej. Obniżenie ciężaru cząsteczkowego kauczuku obniża jego lepkość, co fizycznie umożliwia równomierne wbudowanie napełniaczy i środków pomocniczych w kolejnym etapie. Bez mastykacji sadza techniczna tworzy aglomeraty, które w finalnej wykładzinie dają lokalne osłabienia struktury widoczne jako pęknięcia przy zginaniu.
Drugi etap - właściwe mieszanie - odbywa się zazwyczaj w mieszarce zamkniętej przy temperaturze 120-140°C. Kolejność dodawania składników jest tu precyzyjnie ustalona: najpierw kauczuk z plastyfikatorem, potem napełniacze, na końcu środki pomocnicze. Siarka i przyspieszacze wulkanizacji wprowadzane są zawsze jako ostatnie i w obniżonej temperaturze - powyżej 115°C zaczyna się przedwczesna wulkanizacja, zwana scorchingiem, która niszczy jednorodność mieszanki i powoduje powstawanie zżelowanych grudek niemożliwych do usunięcia bez odrzutu całej partii. Temperatura odprowadzana przez chłodzone wodą rotory mieszarki jest monitorowana w sposób ciągły właśnie po to, by utrzymać bezpieczny margines od tej granicy.
Mieszanka po wyjściu z Banbury'ego ma postać gorącej, plastycznej masy, którą walcarka otwarta homogenizuje i schładza do temperatury poniżej 100°C. Na tym etapie operator sprawdza wizualnie jednorodność - brak grudek, pęcherzy i stref o różnej barwie. Kolorowe wykładziny podłogowe wymagają tutaj szczególnej precyzji: pigmenty na bazie tlenków metali muszą być zdyspergowane do wielkości cząstek poniżej 5 mikrometrów, bo większe skupiska barwnika tworzą widoczne plamki i lokalnie osłabiają mechanikę materiału. Dla odcieni czerwonego czy zielonego stosuje się tlenki żelaza i chromu, które poza kolorem wykazują pewną aktywność wzmacniającą.
Gotowa mieszanka formowana jest w arkusze o kontrolowanej grubości - wstępne arkusze do prasy wulkanizacyjnej mają zazwyczaj grubość o 10-15% większą niż docelowy produkt, bo w czasie prasowania materiał rozlewa się nieco na boki i osiada pod ciśnieniem. Zbyt cienki wsad daje niedostateczne wypełnienie formy i defekty powierzchniowe; zbyt gruby - naddatek materiału wyciśnięty w szczeliny płyt tworzący tzw. blink, który trzeba przyciąć. Ten margines technologiczny jest jednym z elementów, które odróżniają doświadczonego technologa gumy od osoby pracującej według ogólnych zaleceń katalogowych.
Rodzaje wykładzin gumowych i ich zastosowania
Wykładziny gładkie to najprostsza kategoria, ale ich prostota jest pozorna - kryje się za nią starannie wyważona twardość Shore'a A w zakresie 60-75, która zapewnia komfort stania przez wiele godzin bez zmęczenia nóg, a jednocześnie nie ugina się pod kółkami wózków czy nóżkami maszyn. Gładka powierzchnia ułatwia utrzymanie higieny w pomieszczeniach, gdzie zbiera się pył, opiłki metalu lub resztki organiczne - czyszczenie mopy lub zmywarką wysokociśnieniową przebiega bez zaczepiania o wypukłości wzoru. Stosuje się je tam, gdzie priorytetem jest łatwość konserwacji: w laboratoriach, serwerowniach, przy stanowiskach montażu precyzyjnego.
Wykładziny PEROGUM reprezentują specjalizację w kierunku odporności na warunki ekstremalnie trudne. Mieszanka na ich bazie zawiera wyższy udział antyutleniaczy oraz sadzy o zwiększonej powierzchni aktywnej, co przekłada się na odporność termiczną do +100°C przy pracy ciągłej i krótkotrwałą wytrzymałość na temperatury przekraczające 120°C - istotne przy spawaniu w pobliżu posadzki lub przy gorących odpadach z obróbki metalu. Wzór powierzchni przeważnie przyjmuje formę ryfli poprzecznych lub diamentów, które nie tylko poprawiają trakcję w warunkach mokrych, ale też amortyzują uderzenia punktowe, rozpraszając energię na większą powierzchnię gumy.
Typ PEROMET projektowany jest z myślą o środowiskach, gdzie wykładzina podłogowa musi współpracować z metalowymi elementami - szynami, rampami przeładunkowymi, progami stalowymi. Zawiera napełniacze wzmacniające w wyższym stężeniu, co podnosi twardość do 75-80 Shore'A i zwiększa odporność na przebicie przez ostre krawędzie lub odłamki. Charakterystyczna gęsta siatka wzoru powierzchni nie jest jedynie dekoracyjna: żebra tworzą bariery mechaniczne, które zatrzymują małe zanieczyszczenia stałe przed wciśnięciem ich w strukturę gumy i powolnym rozrywaniem od wewnątrz.
Wykładziny olejoodporne na bazie NBR, jak profil WK-NBR-12A, to kategoria wymagająca osobnej uwagi. Ich grubość - najczęściej 12 mm - nie jest przypadkowa: wynika z obliczeń amortyzacji przy długotrwałym staniu, bo przy kontakcie z olejem napięcie powierzchniowe między stopą a wykładziną spada, co zwiększa obciążenie ortopedyczne. Grubsza warstwa gumy kompensuje ten efekt, zachowując ugięcie pod piętą na poziomie 2-3 mm przy nacisku 30 kg/cm². Takich wykładzin szuka się do garaży, stacji diagnostycznych, hal serwisowych - wszędzie tam, gdzie podłoga regularnie kontaktuje się z płynami hydraulicznymi i smarami.
Odrębną kategorię stanowią wykładziny do taboru szynowego i komunikacji publicznej, gdzie kluczowym parametrem jest klasyfikacja ogniowa. Mieszanki przeznaczone do tych zastosowań zawierają środki ograniczające palność - najczęściej trójtlenek antymonu w połączeniu z halogenowanymi plastyfikatorami lub bezhalogenowe systemy na bazie wodorotlenku glinu i wodorotlenku magnezu. Wodorotlenki metali działają przez endotermiczne odwodnienie: absorbują ciepło i uwalniają parę wodną, która rozcieńcza palne gazy, spowalniając rozprzestrzenianie ognia. Certyfikaty EN 45545 kategoryzują takie wykładziny według klas zagrożenia od HL1 do HL3, przy czym transport podziemny i pojazdy nocne wymagają zazwyczaj HL3.
Kontrola jakości w produkcji wykładzin gumowych
Każda partia wykładzin gumowych opuszczająca linię produkcyjną przechodzi przez zestaw badań, które weryfikują zgodność z normą PN-EN ISO 9001 oraz z wymaganiami technicznymi konkretnego zastosowania. Badanie twardości Shore'A wykonuje się zgodnie z PN-EN ISO 868 - przyrząd durometryczny wciska znormalizowany trzpień w powierzchnię gumy z siłą 822 g i mierzy głębokość penetracji po 15 sekundach. Wynik poniżej deklarowanej wartości sygnalizuje niedowulkanizowanie lub zbyt niski udział napełniaczy; wynik powyżej - przewulkanizowanie lub nadmiar napełniacza inertnego.
Badanie odporności na ścieranie metodą Schoppera-Schlobacha mierzy ubytek masy próbki po 40 metrach tarcia o znormalizowaną papierę ścierną pod obciążeniem 10 N. Wynik wyrażony w mm³ ubytku objętości pozwala porównywać receptury między sobą - normy przemysłowe dla wykładzin ciężko-obciążonych zakładają wartość poniżej 150 mm³, a najlepsze mieszanki z sadzą aktywną osiągają poniżej 80 mm³. Różnica 70 mm³ brzmi abstrakcyjnie, ale przekłada się na kilka dodatkowych lat eksploatacji na ciągach komunikacyjnych o natężeniu ruchu powyżej 500 osób dziennie.
Odporność na rozdzieranie badana jest zgodnie z ISO 34-1, gdzie wycinane są znormalizowane próbki kształtu łukowego lub szczelinowego, a siła potrzebna do ich rozerwania na maszynie wytrzymałościowej daje wartość w kN/m. Dla wykładzin przemysłowych minimalny próg to zazwyczaj 20-25 kN/m - parametr szczególnie istotny przy montażu na rampach, gdzie krawędzie wykładziny narażone są na szarpnięcia przez koła wózków widłowych. Poniżej tej wartości materiał rozrywa się przy krawędziach montażowych i stopniowo cofa się od progu, tworząc niebezpieczny próg potknięcia.
Testy starzeniowego przyspieszenia wykonuje się w piecach klimatycznych według normy ISO 188: próbki umieszcza się w atmosferze o podwyższonej zawartości tlenu lub ozonu i ocenia zmianę właściwości mechanicznych po 168 godzinach w 70°C. Dobra receptura z odpowiednim pakietem antydegradantów wykazuje zmianę wytrzymałości na rozciąganie nie większą niż 20-25%, co odpowiada symulacji kilkunastu lat normalnej eksploatacji w ogrzewanych pomieszczeniach przemysłowych. Wykładziny bez antyutleniaczy potrafią po tym teście tracić nawet 50% wytrzymałości - co w realnych warunkach skraca żywotność do 4-6 lat zamiast deklarowanych 15+.
Kontrola wymiarów to ostatni, pozornie banalny etap, który ma jednak bezpośrednie znaczenie użytkowe. Tolerancja grubości dla wykładzin produkowanych metodą prasową wynosi zazwyczaj ±0,2 mm, a dla kalandrowanych ±0,1 mm. Na dużych powierzchniach odchyłka grubości powyżej 0,5 mm między sąsiednimi arkuszami tworzy wyczuwalny próg, który przy ruchu wózków powoduje stopniowe wyciąganie wykładziny spod krawędzi listew montażowych. Tolerancja wymiarów liniowych - długości i szerokości - to ±0,5%, co przy arkuszu o długości 10 m oznacza dopuszczalne odchylenie 50 mm, wystarczające do pokrycia typowych błędów wykonawczych przy układaniu.
Szczególnym obszarem kontroli jest spójność barwy między partiami - istotna przy zamawianiu wykładzin do dużych hal, gdzie dostawy realizowane są etapami. Kolorystyka gumy mierzona jest kolorymetrycznie w przestrzeni CIE L*a*b*, a odchylenie ΔE powyżej 2,0 jest zazwyczaj granicą akceptowalną przez klientów z branży handlowej czy biurowej; dla zastosowań przemysłowych tolerancja bywa szersza. Replikacja barwy wymaga precyzyjnego ważenia pigmentów i stałości jakości surowców bazowych - zmiana dostawcy sadzy technicznej, nawet przy zachowaniu tej samej specyfikacji, potrafi przesunąć barwę o 0,5-1,0 jednostkę ΔE ze względu na różnice w strukturze powierzchni cząstek.
Parametry użytkowe i dobór wykładziny do konkretnych warunków
Grubość wykładziny to parametr, który laicy traktują jak miarę jakości - grubsza znaczy lepsza - co jest uproszczeniem mogącym prowadzić do błędnych decyzji zakupowych. Dla stanowisk roboczych, przy których pracownicy stoją przez 6-8 godzin, optymalny zakres to 10-12 mm, bo ugięcie pod stopą w tej grubości zapewnia amortyzację przeciążeń stawów skokowych i kolanowych bez destabilizacji postawy. Na ciągach komunikacyjnych, gdzie ruch jest pospieszny i ważna jest stabilność stąpania, lepsza jest wykładzina 4-6 mm - cieńsza warstwa ugina się mniej, eliminując efekt chwiejności podłoża, który przy grubszych produktach wywołuje dyskomfort przy szybkim kroku.
Środowiska narażone na działanie soli drogowych - jak podjazdy garaży podziemnych czy rampy załadunkowe w regionach, gdzie drogi posypuje się zimą - wymagają mieszanek z podwyższoną zawartością antyutleniaczy i bez metalicznych napełniaczy. Sole chlorkowe katalizują utlenianie łańcuchów polimerowych, a jednocześnie korodują metaliczne pigmenty, co powoduje odbarwienie powierzchni i jej kruchość. Receptury przeznaczone do takich zastosowań opierają się zwykle na siarczanowych systemach wulkanizacyjnych, które tworzą mostki bardziej odporne na hydrolizę niż klasyczne układy siarka-TBBS w środowisku wilgotnym i zasolonym.
Wykładziny do pomieszczeń mieszkalnych i handlowych różnią się od przemysłowych nie tylko estetyką, ale całą filozofią receptury. Tutaj kluczową rolę gra niski poziom emisji lotnych związków organicznych (VOC) - norma AgBB ogranicza emisję po 28 dniach do wartości poniżej 1 mg/m³ dla sum TVOC. Mieszanki niskoemisyjne eliminują plastyfikatory ftalanowe na rzecz estrów adypinowych lub polimerycznych, które mają znacznie niższe ciśnienie par i praktycznie nie migrują do powietrza w normalnej temperaturze użytkowania. Barwna oferta - od antracytu przez ciemną zieleń po terakotę - pozwala dopasować wykładzinę podłogową do aranżacji wnętrza bez rezygnacji z właściwości funkcjonalnych.
Osobny temat to wykładziny antystatyczne, stosowane w serwerowniach, przy liniach montażu elektroniki i w magazynach materiałów łatwopalnych. Uziemienie elektryczne uzyskuje się przez wbudowanie w mieszankę przewodzących sadzy acetylenowej lub włókien węglowych w ilości 15-25 części na 100 części kauczuku - powyżej progu perkolacji, przy którym cząstki przewodzące tworzą ciągłą sieć przez cały przekrój materiału. Rezystancja powierzchniowa takiej wykładziny powinna mieścić się w przedziale 10⁵-10⁸ Ω zgodnie z normą EN 61340-4-1, bo zbyt niska (poniżej 10⁵ Ω) stwarza ryzyko porażenia elektrycznego przy kontakcie z wadliwą instalacją, a zbyt wysoka znosi efekt rozproszenia ładunku.
Elastyczność wymiarowa nowoczesnej produkcji wykładzin gumowych jest odpowiedzią na konkretne bolączki inwestorów i wykonawców. Niestandardowe szerokości - np. 1,2 m czy 1,8 m zamiast standardowych 1,0 lub 2,0 m - eliminują konieczność cięcia na budowie i towarzyszące mu straty materiału, które przy kosztownych wykładzinach NBR mogą sięgać 8-12% zamówionego metrażu. Cięcie na wymiar w zakładzie produkcyjnym odbywa się na gilotynach lub piłach taśmowych z chłodzeniem, co zapewnia prostolinijność krawędzi z tolerancją ±1 mm/mb - wymaganie trudne do spełnienia przy cięciu na placu budowy nożem monterskim.
Pytania i odpowiedzi dotyczące produkcji wykładzin gumowych
Z jakich materiałów produkuje się wykładziny gumowe?
Wykładziny gumowe produkuje się głównie z wulkanizowanych mieszanek kauczuków syntetycznych, takich jak SBR (styren-butadien) oraz NBR (kauczuk nitrylowy). Kauczuk SBR zapewnia doskonałą odporność na ścieranie i rozdzieranie, natomiast NBR charakteryzuje się wysoką odpornością na oleje i tłuszcze. Dzięki procesowi wulkanizacji gotowy produkt zyskuje wyjątkową elastyczność, trwałość oraz odporność na odkształcenia mechaniczne, co czyni go idealnym materiałem do intensywnego użytkowania w różnych środowiskach.
Jakie rodzaje wykładzin gumowych są dostępne w ofercie producentów?
Polscy producenci oferują szeroką gamę wykładzin gumowych dopasowanych do różnych potrzeb. Wśród nich wyróżniamy wykładziny gładkie - uniwersalne i łatwe w czyszczeniu, PEROGUM - przeznaczone do pracy w trudnych warunkach przemysłowych, PEROMET - dedykowane do zastosowań metalurgicznych, wykładziny olejoodporne wykonane z mieszanki NBR oraz modele takie jak WK-NBR-12A, zaprojektowane z myślą o specjalistycznych zastosowaniach. Każdy typ różni się strukturą powierzchni, składem mieszanki i przeznaczeniem, co pozwala precyzyjnie dobrać produkt do konkretnego miejsca użytkowania.
Gdzie można zastosować wykładziny gumowe?
Wykładziny gumowe sprawdzają się w bardzo wielu środowiskach. W przestrzeniach mieszkalnych i handlowych pełnią funkcję antypoślizgowej, estetycznej i łatwej w utrzymaniu czystości podłogi. W przemyśle - na halach produkcyjnych, w warsztatach czy na rampach załadunkowych - chronią posadzki przed uszkodzeniami mechanicznymi i zapewniają bezpieczeństwo pracownikom. Stosuje się je również w taborze szynowym, czyli w pociągach i tramwajach, gdzie wymagana jest wysoka odporność na intensywne użytkowanie. Dodatkowo wykładziny certyfikowane jako niepalne sprawdzają się w miejscach zagrożonych pożarem lub wybuchem.
Jaką grubość i wymiary mają wykładziny gumowe i czy można je ciąć na zamówienie?
Wykładziny gumowe dostępne są w szerokim zakresie grubości - od cienkich, wynoszących 2 mm, aż po grubsze wersje o grubości 8 mm, a dobór odpowiedniej wartości zależy od intensywności użytkowania i wymagań danego miejsca. Producenci oferują również elastyczność w zakresie szerokości i długości rolek. Co istotne, większość producentów realizuje cięcie na wymiar, dzięki czemu można zamówić dokładnie taki format, jakiego wymaga konkretna przestrzeń. Realizacja niestandardowych zamówień odbywa się sprawnie i w konkurencyjnych cenach, a dostawa możliwa jest na terenie całego kraju.
Jak wykładziny gumowe radzą sobie z ekstremalnymi temperaturami i warunkami atmosferycznymi?
Dzięki specjalnym mieszankom kauczuków syntetycznych wykładziny gumowe zachowują swoje właściwości zarówno w niskich, jak i wysokich temperaturach. Nie pękają na mrozie ani nie miękną nadmiernie w wysokich temperaturach, co czyni je idealnym rozwiązaniem do stosowania w chłodniach, magazynach nieogrzewanych czy gorących halach produkcyjnych. Odporność na starzenie materiału sprawia ponadto, że wykładziny przez wiele lat zachowują swoje właściwości użytkowe i estetyczne, stanowiąc tym samym długoterminową i opłacalną inwestycję w trwałą podłogę.
Dlaczego warto wybrać wykładziny gumowe produkowane w Polsce?
Wybierając wykładziny gumowe od polskiego producenta, zyskujesz pewność wysokiej jakości wykonania, szybką realizację zamówienia oraz bezpośredni kontakt z wytwórcą, co ułatwia dobór odpowiedniego produktu. Krajowa produkcja oznacza też krótszy czas dostawy i niższe koszty transportu w porównaniu z produktami importowanymi. Polscy producenci oferują szeroki wybór kolorów, wzorów i wymiarów, a także możliwość cięcia na indywidualny wymiar i realizacji niestandardowych zleceń. Wysoka jakość surowców, rygorystyczna kontrola procesu produkcji oraz konkurencyjne ceny sprawiają, że krajowe wykładziny gumowe są wyborem opłacalnym zarówno dla klientów indywidualnych, jak i przemysłowych.