Co to jest sklejka: budowa i rodzaje materiału
Sklejka to płyta drewnopochodna z cienkich warstw drewna, zwanych fornirami, połączonych klejem pod ciśnieniem. Sąsiednie warstwy zwykle mają włókna ustawione pod kątem prostym, dzięki czemu arkusz jest stabilniejszy wymiarowo niż pojedyncza deska. O przydatności do mebla, poszycia czy okładziny decydują jednak także gatunek drewna, grubość, jakość spoin i warunki użytkowania. Klej wodoodporny nie oznacza pełnej wodoodporności płyty, bo drewno nadal chłonie wodę i może ulegać korozji biologicznej.
- Jak powstaje sklejka: forniry, spoiwo i krzyżowe układanie
- Budowa sklejki: warstwy i grubości arkusza
- Rodzaje drewna w sklejce: brzoza, olcha, okoume i inne
- Rodzaje sklejki drewnianej według drewna i spoiny
- Kleje i normy produkcji sklejki
- Klasy jakości powierzchni sklejki drewnianej
- Proces produkcji krok po kroku
- Warzenie drewna, suszenie i wykończenie powierzchni
- Właściwości sklejki: wytrzymałość, stabilność i odporność
- Rodzaje sklejki według zastosowania
- Sklejka a inne płyty drewnopochodne
- Porównanie sklejki z MDF i OSB/3
- Zastosowania sklejki w stolarstwie i meblarstwie
- Sklejka w budownictwie, szkutnictwie i opakowaniach
- Sklejka w szalunkach, transporcie i zabudowach
- Sklejka na elewacji i w ogrodzie
- Jak ciąć, łączyć i wykańczać sklejkę
- Najczęstsze błędy przy wyborze i obróbce
- Starsze ceny sklejki i dostępność formatów
- Ceny sklejki i dokumenty potrzebne przed zakupem
- Emisja formaldehydu, FSC i bezpieczeństwo obróbki
- Aspekt ekologiczny i utylizacja
- Pytania i odpowiedzi o sklejce
Jak powstaje sklejka: forniry, spoiwo i krzyżowe układanie
Forniry powstają przez łuszczenie kłody na łuszczarce lub skrawanie drewna na skrawarce płaskiej. Łuszczenie daje ciągłą wstęgę, natomiast skrawanie płaskie stosuje się między innymi do uzyskania dekoracyjnego rysunku obłogu. Grubość zależy od wyrobu; w sklejce ogólnego przeznaczenia spotyka się forniry około 0,8-3,2 mm. Wcześniejsze podgrzanie drewna zmiękcza je i ogranicza pęknięcia powstające podczas skrawania.
Po skrawaniu forniry trafiają do suszarni, a potem do sortowania. Przewodnik branżowy PanelGuide podaje wilgotność po suszeniu około 4-8%; w poszczególnych technologiach cel może być węższy, na przykład 5-8%. Nierównomierna wilgotność utrudnia klejenie i zwiększa ryzyko wad. Fornir przeznaczony do rdzenia może mieć mniej atrakcyjny wygląd, lecz jego pęknięcia, ubytki i połączenia nadal wpływają na właściwości płyty.
Na powierzchnię fornirów nakłada się klej. Żywice mocznikowo-formaldehydowe są typowe dla suchych wnętrz, a fenolowo-formaldehydowe dla bardziej wymagających warunków wilgotnościowych; stosuje się też żywice melaminowo-mocznikowo-formaldehydowe. Sama nazwa żywicy nie zastępuje wyniku badania spoiny. PN-EN 314-2 dotyczy jakości sklejenia, a PN-EN 636 wymagań dla gotowej sklejki do warunków suchych, wilgotnych lub zewnętrznych.
Forniry układa się zwykle naprzemiennie pod kątem 90°. Drewno znacznie silniej zmienia wymiary w poprzek włókien niż wzdłuż nich, więc warstwa podłużna ogranicza ruch sąsiedniej warstwy poprzecznej. Płyta zachowuje jednak kierunkowe właściwości: sztywność i wytrzymałość wzdłuż włókien obłogu mogą różnić się od parametrów w poprzek. Krzyżowe klejenie zmniejsza pracę drewna, ale nie czyni go materiałem izotropowym.
Najczęściej stosuje się nieparzystą liczbę warstw, na przykład trzy, pięć, siedem lub dziewięć. Zewnętrzne forniry po obu stronach mają wtedy ten sam kierunek włókien, a pakiet jest zrównoważony względem płaszczyzny środkowej. Istnieją też inne układy, w tym sąsiadujące forniry o równoległych włóknach. O stabilności decyduje symetria budowy, dobór grubości i gatunków, a nie sama nieparzystość liczby arkuszy.
Prasa dociska pakiet i dostarcza ciepło potrzebne do utwardzenia kleju. Spotykane parametry rzędu 0,8-1,5 MPa i temperatury do około 140°C są opisem przykładowej technologii, nie nastawą dla dowolnej sklejki. Czas cyklu zależy od spoiwa, grubości i przenikania ciepła do rdzenia; nie ma uniwersalnej reguły minut na milimetr. Po chłodzeniu następują formatowanie, szlifowanie i kontrola jakości. PN-EN 310 opisuje badanie zginania, nie klasę wyglądu powierzchni.
Budowa sklejki: warstwy i grubości arkusza
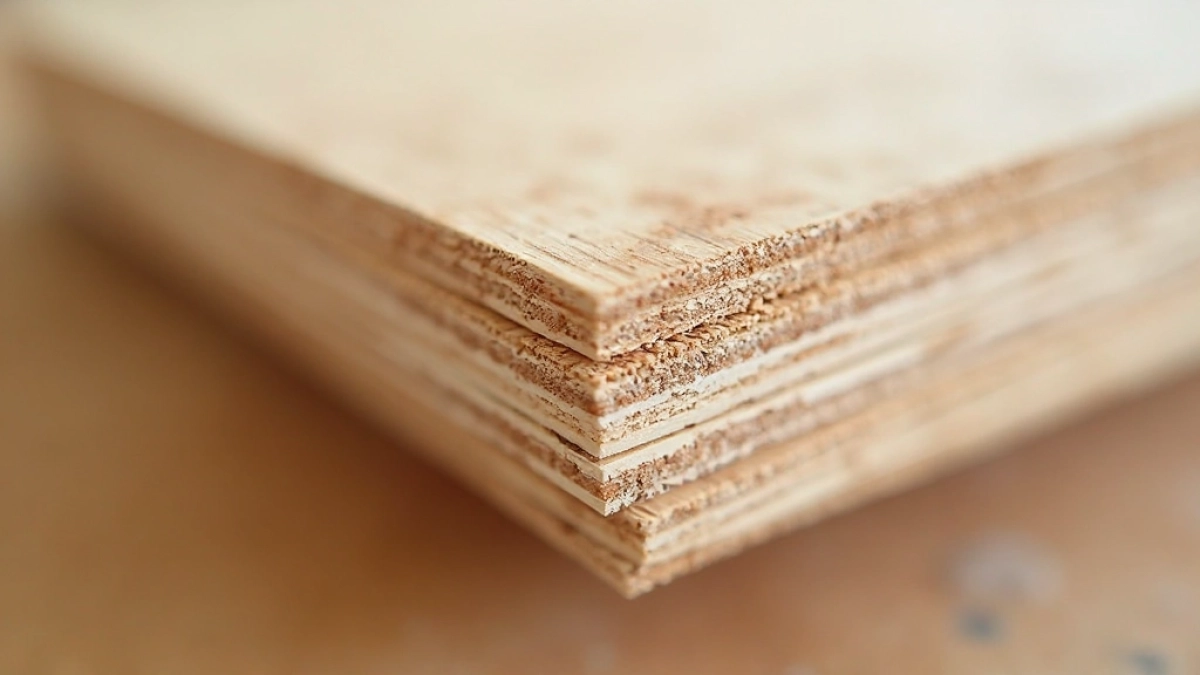
Budowa sklejki polega na połączeniu cienkich płatów drewna, nazywanych fornirami. W typowym arkuszu sąsiednie warstwy układa się pod kątem 90° i skleja pod ciśnieniem. Materiał przenosi zginanie w obu kierunkach, choć zwykle nie z jednakową sztywnością. Krzyżowa struktura ogranicza paczenie przy zmianach wilgotności, nie usuwa natomiast wszystkich naprężeń ani wad drewna.
Liczba warstw jest najczęściej nieparzysta: trzy, pięć, siedem lub więcej. W typowej sklejce trójwarstwowej dwa obłogi mają równoległe włókna, a rdzeń jest poprzeczny. Układ pięciowarstwowy dodaje kolejną parę fornirów, lecz o sztywności decydują też ich grubości i położenie względem środka przekroju. Dopuszczalne są inne zrównoważone układy; nieparzystość nie jest bezwzględną cechą każdej sklejki.
Grubość pojedynczego forniru w wielu wyrobach wynosi około 0,4-3 mm; płyty lotnicze o grubości całkowitej 0,4 mm muszą mieć odpowiednio cieńsze warstwy. Arkusze konstrukcyjne i szalunkowe osiągają 30 mm lub więcej. Spotykane grubości handlowe to 4, 6, 8, 10, 12, 15, 18, 21 i 25 mm. Arkusz brzozowy 18 mm o formacie 1250 × 2500 mm i gęstości 680-750 kg/m³ waży obliczeniowo około 38,3-42,2 kg, nie 27-30 kg.
Wilgotność sklejki w dostawie bywa opisywana zakresem 5-12%, lecz równowaga zależy od klimatu pomieszczenia. Przy 20°C i wilgotności względnej 65% PanelGuide podaje orientacyjnie 12% wilgotności płyty, a przy 85% około 18%. Arkusze przechowuje się płasko, na równych podporach, z możliwością wymiany powietrza. Wstępna aklimatyzacja przez 48 godzin jest punktem odniesienia, nie gwarancją wyrównania wilgotności grubej lub wcześniej zamoczonej płyty.
Dlaczego forniry skleja się na krzyż?
Krzyżowe ułożenie włókien ogranicza ruch poprzeczny drewna, bo sąsiedni fornir przeciwstawia mu swoją większą sztywność wzdłuż włókien. Dzięki temu arkusz pozostaje stabilniejszy od pojedynczej deski przy podobnej zmianie wilgotności. W cienkiej sklejce lotniczej obowiązuje ta sama zasada, ale masa zależy od sumy grubości wszystkich fornirów i gęstości. Nie wynika z niej automatyczna przewaga nad aluminium ani masa mniejsza od papieru.
Jak grubość wpływa na zastosowanie?
Cienka sklejka 3-4 mm sprawdza się w modelarstwie, lekkich szufladach i okładzinach wewnętrznych. Grubości 6-8 mm wykorzystuje się na dna szuflad, oparcia lub drobne ścianki; 12-18 mm na korpusy mebli, półki, blaty i elementy szalunków. Arkusze powyżej 18 mm spotyka się w podłogach i konstrukcjach obciążonych. Te przedziały opisują zastosowania, ale nie zastępują sprawdzenia rozpiętości, podpór i nośności.
Rodzaje drewna w sklejce: brzoza, olcha, okoume i inne
Gatunek drewna wpływa na kolor, twardość, masę i cenę arkusza. Orientacyjne gęstości podawane w zestawieniach to 680-750 kg/m³ dla sklejki brzozowej, 720-800 kg/m³ dla bukowej i 480-550 kg/m³ dla sosnowej. Różnice mają znaczenie podczas przenoszenia płyt i doboru połączeń, lecz nie wyznaczają samodzielnie nośności. Przy sklejkach mieszanych trzeba poznać także materiał rdzenia, a nie wyłącznie obłogu.
Ceny w poniższych opisach gatunków pochodzą z historycznych zestawień źródłowych. Nie zostały potwierdzone aktualnymi ofertami i nie stanowią bieżącego cennika. Przed porównaniem ustal klasę, format, podatek i warunki dostawy konkretnej płyty.
Brzoza daje jasną sklejkę o drobnym rysunku drewna i twardej powierzchni. W zestawieniach orientacyjnych wytrzymałość na zginanie wzdłuż włókien obłogu bywa podawana jako 80-110 MPa; przydatność konkretnej płyty trzeba potwierdzić w jej dokumentacji. Ten gatunek stosuje się do meblarstwa, modelarstwa i konstrukcji wymagających dużej nośności. Cena: orientacyjnie 60-120 zł za m² przy grubości 18 mm.
Olcha (olsza) oferuje cieplejszy, różowawy odcień i nieco niższą gęstość około 520-550 kg/m³. Daje się łatwo obrabiać, lecz trzymanie wkrętów w cienkich przekrojach trzeba sprawdzić dla konkretnego układu warstw. Stosowana głównie w meblarstwie, produkcji drzwi i okładzin ściennych. Cena: 50-90 zł/m² przy 18 mm.
Sosna wyróżnia się wyraźnym rysunkiem słojów i niską masą. Jej naturalna żywicowość wymaga właściwego przygotowania powierzchni i doboru technologii klejenia. Sklejka sosnowa sprawdza się w opakowaniach, elementach dekoracyjnych i lekkich konstrukcjach, gdzie waga gra pierwszą rolę. Cena: 40-80 zł/m² przy 18 mm.
Buk daje twardą, ciężką sklejkę o ciepłym, często różowawym odcieniu. W zestawieniach występują wartości wytrzymałości na zginanie do 120 MPa, zależne od produktu i badania. Stosuje się ją między innymi w stopniach schodowych, blatach i posadzkach; w miejscach narażonych na wodę wymaga odpowiedniej klasy sklejenia i ochrony. Historyczny przedział 80-150 zł/m² przy 18 mm nie jest bieżącą ofertą.
Drewna egzotyczne, takie jak okoume czy meranti, przyjeżdżają z Afryki i Azji Południowo-Wschodniej. Okoume (Aucoumea klaineana) ma gęstość 430-500 kg/m³, ciepły czerwonawy odcień i korzystny stosunek masy do obrabialności, dlatego wykorzystuje się je w sklejce szkutniczej. Samo drewno okoume nie jest odporne na stałe zawilgocenie; kadłub wymaga odpowiedniej jakości płyty i ochrony powierzchni. Meranti (Shorea spp.) osiąga 550-700 kg/m³ i świetnie sprawdza się w stolarce zewnętrznej. Ceny drewna egzotycznego są wyższe: 120-250 zł/m² przy 18 mm.
Warstwy wewnętrzne i zewnętrzne
Sklejka nie musi być jednorodna gatunkowo. W arkuszach mieszanych obłogi mogą być brzozowe, a wewnętrzne forniry olchowe, topolowe lub iglaste. Pozwala to zmienić masę, koszt i wygląd powierzchni, lecz nie daje stałej oszczędności procentowej. Rdzeń nadal powinien być wykonany z odpowiednio połączonych fornirów, bez niedopuszczalnych pustek. Sklejka szalunkowa nie jest z definicji płytą z przypadkowych resztek drewna.
Rodzaje sklejki drewnianej według drewna i spoiny

Sklejki iglaste, liściaste i egzotyczne różnią się wyglądem i gęstością. Grubość obłogu bywa około 1,5 mm, ale nazwa gatunku na froncie nie zawsze określa cały rdzeń. Podczas zakupu sprawdza się skład wszystkich warstw oraz spoinę, a dopiero potem ocenia wygląd. Jasna powierzchnia bez sęków nie potwierdza ani nośności, ani odporności na deszcz.
Podział według drewna obejmuje sklejkę iglastą, między innymi z sosny zwyczajnej (Pinus sylvestris), radiata (Pinus radiata) lub sosny Elliotta (Pinus elliottii), liściastą z brzozy, olchy lub buka oraz egzotyczną, na przykład okoume i meranti. Gatunek wpływa na wygląd oraz właściwości, jednak jego sama nazwa nie kwalifikuje obłogu na elewację. Trzeba znać trwałość drewna, sklejenie i system ochrony konkretnej płyty.
Brzoza daje twardą, zwykle gładką powierzchnię i dobrze nadaje się do mebli oraz obróbki mechanicznej. Buk jest cięższy i bywa wybierany tam, gdzie potrzebna jest odporność na ścieranie, na przykład do blatów lub elementów schodów. Nie ma jednego rankingu wytrzymałości wszystkich sklejek brzozowych i bukowych. O wyniku decydują też układ, jakość i grubość fornirów oraz kierunek obciążenia.
Drugim kryterium jest spoiwo: UF spotyka się w płytach suchotrwałych, MUF w wyrobach o różnej odporności wilgotnościowej, a PF w wielu płytach do warunków zewnętrznych. Skróty S i W2 w tabeli zachowują nazewnictwo handlowe zestawienia, nie oznaczenie normowe. Dane liczbowe są orientacyjne i nie identyfikują jednego produktu ani jednej metody badania. Do obliczeń wykorzystuje się deklarację konkretnej sklejki, nie samą nazwę żywicy.
| Typ sklejki | Gatunek obłogu | Spoiwo | Gęstość [kg/m³] | Wytrzymałość na zginanie [MPa] |
|---|---|---|---|---|
| Iglasta suchotrwała | Sosna zwyczajna | S (UF) | 450-550 | 30-40 |
| Brzozowa suchotrwała | Brzoza | S (UF) | 680-750 | 60-75 |
| Brzozowa wodoodporna | Brzoza | W2 (PF) | 680-760 | 60-80 |
| Bukowa wodoodporna | Buk | W2 (PF) | 720-800 | 70-90 |
| Okoume (szkutnictwo) | Okoume | W2 (PF) | 500-580 | 45-55 |
Kleje i normy produkcji sklejki
Rodzaj kleju wpływa na odporność połączenia warstw na wilgoć. PN-EN 314-2 rozróżnia klasę sklejenia 1 do warunków suchych, 2 do wilgotnych i 3 do zewnętrznych; metody badań opisuje PN-EN 314-1. PN-EN 636 stawia wymagania gotowej sklejce odpowiednio do zastosowania w warunkach suchych, wilgotnych i zewnętrznych. Klasa spoiny, wygląd obłogu i parametry konstrukcyjne to odrębne właściwości.
Żywica mocznikowo-formaldehydowa (UF) jest często stosowana do mebli, okładzin i innych elementów w suchych wnętrzach. Melaminowo-mocznikowo-formaldehydowa (MUF) może dawać większą odporność wilgotnościową, zależnie od receptury i wykonania spoiny. Niektóre systemy melaminowe spełniają także wymagania zewnętrzne. Skróty INT i MR spotykane w handlu nie zastępują deklaracji klasy sklejenia gotowego produktu.
Żywica fenolowo-formaldehydowa (PF) służy do wykonywania trwałych spoin w sklejce do wymagających warunków. Skrót WBP, rozwijany jako weather and boil proof, jest oznaczeniem historycznym lub handlowym, a nie nazwą żywicy ani współczesną klasą PN-EN 314-2. Odporność połączenia ocenia się badaniami po określonej obróbce wstępnej. Nie należy sprowadzać wyniku do uniwersalnego zachowania 70% wytrzymałości po gotowaniu.
W opisywanych technologiach prasowanie odbywa się przykładowo w temperaturze 100-140°C i przy ciśnieniu 0,7-1,5 MPa. Ciepło utwardza żywicę, a docisk zapewnia kontakt powierzchni. Zbyt mały docisk pozostawia pustki; nadmierny może wycisnąć klej i uszkodzić forniry. Czas ustala producent kleju i technolog linii na podstawie temperatury w pakiecie. Nie przyjmuje się jednakowego czasu 4-8 minut na każdy milimetr grubości.
Emisja formaldehydu i certyfikaty
Klasa E1 według PN-EN 13986 odpowiada w badaniu komorowym PN-EN 717-1 stężeniu formaldehydu nie większemu niż 0,124 mg/m³. E2 nie oznacza zakresu zamkniętego do 0,3 mg/m³ ani prostego podziału na płyty mieszkalne i przemysłowe. Oznaczenia E0 i Super E0 trzeba czytać wraz z metodą oraz wynikiem badania; nie są nową jednolitą klasą europejską wprowadzoną w 2026 r. Amerykańskie CARB Phase 2 ma własne wymagania i nie jest automatycznym odpowiednikiem europejskich oznaczeń.
Certyfikacja FSC dotyczy pochodzenia materiału leśnego i kontroli jego przepływu w łańcuchu dostaw. Oświadczenie na konkretnej sklejce może być wymagane w zamówieniu lub dokumentacji inwestycji. Sam fakt, że sprzedawca posiada certyfikat, nie znaczy, że każdy sprzedawany arkusz jest certyfikowany. FSC nie potwierdza niskiej emisji formaldehydu, klasy ogniowej ani wodoodporności; te dane sprawdza się oddzielnie.
Środki ogniochronne
Reakcja na ogień zależy od grubości, gęstości, powłoki i sposobu zamontowania sklejki. Klasa D-s2,d0 może dotyczyć określonego układu spełniającego warunki klasyfikacji, nie każdej płyty. Odmiany FR zawierają środki ogniochronne i mogą osiągać lepszą klasę, na przykład B-s1,d0, jeśli potwierdza to dokumentacja dla danego zastosowania. Nie wolno zakładać, że impregnacja zmieni zwykłą sklejkę w materiał klasy A2 albo spełni wymagania bez oceny całej przegrody.
Klasy jakości powierzchni sklejki drewnianej
PN-EN 635 klasyfikuje wygląd powierzchni w klasach E, I, II, III i IV; E oznacza najwyższą jakość wizualną, a IV dopuszcza najwięcej wad. Kryteria dla drewna liściastego i iglastego są różne, więc nie przypisuje się wszystkim płytom jednego limitu sęków 15 lub 25 mm. Oznaczenie dwóch stron, na przykład II/III, opisuje obłóg przedni i tylny. Nie jest klasą nośności, odporności na wodę ani bezpieczeństwa użytkowania.
| Zastosowanie | Zalecana klasa | Uzasadnienie |
|---|---|---|
| Widoczne fronty meblowe | E lub I | Wysoka jakość wizualna; przygotowanie pod połysk według stanu obłogu |
| Elewacja zewnętrzna | II lub III | Klasa wyglądu to tylko jedno kryterium; wymagane odpowiednie sklejenie, trwałość i system elewacyjny |
| Szalunki budowlane | III lub IV | Dobór także według nośności, powłoki i wymaganej jakości powierzchni betonu |
| Opakowania i skrzynki | IV | Ekonomiczna klasa wyglądu, jeśli wady nie naruszają funkcji opakowania |
Oznaczeń krajowych lub handlowych B, BB, C i CC nie należy bez dokumentacji utożsamiać z klasami PN-EN 635. Niższa klasa wizualna może być wystarczająca na zakryte elementy, ale otwarte wady i ostre krawędzie trzeba uwzględnić w obróbce. Nie ma ogólnego zakazu użycia klasy IV we wnętrzu. Dla widocznej okładziny znaczenie ma oczekiwany wygląd, możliwość wykończenia oraz spełnienie pozostałych wymagań.
Proces produkcji krok po kroku
Produkcję rozpoczyna podział dłużyc na wyrzynki o długości dostosowanej do arkusza. Dobór piły i prędkości cięcia należy do technologii zakładu; nie każda linia wykorzystuje wielopiłę. Drewno poddaje się obróbce hydrotermicznej, na przykład w wodzie o temperaturze 40-60°C. Zmiękczenie ułatwia łuszczenie i zmniejsza uszkodzenia forniru. Czas ogrzewania zależy od gatunku, średnicy kłody i temperatury początkowej.
Łuszczarka obraca wyrzynek wokół osi, a nóż odcina ciągłą wstęgę drewna. To inny sposób uzyskania forniru niż skrawanie płaskie, przy którym odcinane są kolejne arkusze z przygotowanego bloku. W produkcji wielu sklejek stosuje się warstwy około 1,5-3 mm. Równa grubość jest istotna dla kontaktu w prasie, ale tolerancję maszyny i wyrobu sprawdza się w konkretnej specyfikacji.
Świeży fornir może mieć wilgotność rzędu 60-120%, liczoną względem suchej masy drewna. Suszarnie rolkowe lub sitowe wykorzystują gorące powietrze, przykładowo o temperaturze 110-180°C, aby uzyskać wilgotność odpowiednią do klejenia, często 6-8%. Czas 10-20 minut jest jedynie przykładem cyklu, zależnym od grubości, gatunku i urządzenia. Zbyt gwałtowne suszenie sprzyja pęknięciom, a nierównomierne utrudnia późniejsze prasowanie.
Przed klejeniem sortuje się forniry i naprawia dopuszczalne wady. Otwory po sękach, pęknięcia lub miejscowe ubytki można wyciąć i uzupełnić łatkami; mniejsze pasma łączy się w pełne arkusze. Zakres napraw zależy od klasy i systemu oceny powierzchni. Oznaczeń B, BB czy C nie należy traktować jako identycznych w każdym kraju i u każdego producenta, zwłaszcza gdy oceniany jest wygląd obu stron płyty.
Klej nakładają aplikatory wałkowe, natryskowe lub inne urządzenia dozujące. W opisach technologicznych spotyka się lepkości około 200-400 mPa·s dla UF, 300-600 mPa·s dla MUF i 1000-2000 mPa·s dla PF, lecz porównanie wymaga tej samej temperatury oraz metody pomiaru. Ilość 100-200 g/m² opisuje masę naniesionego kleju na powierzchnię, nie grubość warstwy. Rzeczywista dawka zależy od receptury i chłonności forniru; zarówno niedobór, jak i nadmiar pogarszają klejenie.
Pakiet układa się ręcznie lub automatycznie z kontrolą kolejności i kierunku warstw. Typowym urządzeniem jest wielopółkowa prasa hydrauliczna. Przykładowe nastawy 1-1,5 MPa i 110-140°C nie są normą dla każdej żywicy; czas docisku trzeba ustalić dla konkretnej grubości i temperatury rdzenia. Wydajność podawana jako 30-60 arkuszy na godzinę zależy od liczby półek, wymiarów płyt i całego cyklu, więc nie opisuje wszystkich zakładów.
Po prasowaniu płyty chłodzi się i kondycjonuje, w opisach procesu często przez 24-48 godzin, aby ograniczyć naprężenia. Następnie piły formatowe przycinają arkusze między innymi do 1220 × 2440, 1250 × 2500 lub 1500 × 3000 mm. Szlifowanie jest osobną operacją: gradacje około 80-150 przygotowują powierzchnię do dalszej obróbki, a 180-240 mogą służyć do drobniejszego wykończenia. Intensywność szlifowania ogranicza grubość obłogu.
Kontrola obejmuje wymiary, wilgotność, jakość spoin i wymagane parametry mechaniczne oraz emisję. Próbki spoin bada się po obróbce wstępnej przewidzianej w PN-EN 314-1 dla ocenianej klasy; samo gotowanie przez 6 godzin nie jest uniwersalnym certyfikatem WBP. Wyniki porównuje się z wymaganiami dla produktu. Niezgodną płytę można przeznaczyć do innego zastosowania tylko po sprawdzeniu, że spełnia jego wymagania; nie wystarcza zmiana nazwy na pakunkową.
Warzenie drewna, suszenie i wykończenie powierzchni
Warzenie drewna przygotowuje kłody do łuszczenia. W opisach technologii występują baseny z wodą 40-60°C oraz czasy około 30 godzin dla brzozy lub sosny i do 72 godzin dla buka. To przykłady zależne od średnicy i temperatury surowca, nie harmonogram dla każdej partii. Uzyskiwane forniry mogą mieć 1,3-2,5 mm, często około 1,5 mm; obłogi dekoracyjne i płyty specjalne mają inne grubości.
Po łuszczeniu suszarnia obniża wilgotność, a sortowanie oddziela forniry o różnej jakości. Przykładowa temperatura powietrza 160-180°C i wilgotność końcowa 4-7% opisują określoną technologię, nie temperaturę całej gotowej płyty. Otwory i inne dopuszczalne wady naprawia się przed ułożeniem pakietu. Naprzemienny kierunek włókien pomaga zrównoważyć pracę drewna, lecz nie gwarantuje braku odkształceń.
Najczęściej spotykany układ 3, 5, 7 lub 9 warstw wynika z potrzeby zrównoważenia obu stron arkusza. Większa liczba fornirów przy tej samej grubości oznacza cieńsze warstwy, nie automatycznie większą nośność. Producent może też stosować układy specjalne. Do oceny płyty potrzebne są dane dotyczące pełnego przekroju, kierunku obłogu oraz jakości warstw wewnętrznych.
Oznaczenia S, W1 i W2 spotyka się w starszych lub handlowych opisach jako suchotrwałe, półwodoodporne i wodoodporne. Nie są to nazwy klas PN-EN 314-2, która posługuje się klasami 1, 2 i 3. Tak samo E1 albo handlowe E0 nie określają odporności na wodę. Przy zakupie należy zestawić nazwę handlową z deklaracją badania spoin oraz wymaganiami dla gotowej płyty.
Opis ciśnienia prasy w kg/cm² zwykle oznacza w rzeczywistości kgf/cm², czyli kilogram-siłę na centymetr kwadratowy. Zakres 10-18 kgf/cm² odpowiada około 0,98-1,77 MPa. W opisywanych procesach występują temperatury 110-150°C, a po chłodzeniu szlifowanie gradacją 100-150. Film fenolowy może poprawiać odporność powierzchni na zużycie, ale nie zwalnia z ochrony przeciętych krawędzi.
Właściwości sklejki: wytrzymałość, stabilność i odporność
Sklejka łączy sztywność ze stosunkowo niewielką masą, co jest przydatne w poszyciach, półkach i obudowach. Wytrzymałość na zginanie, określana często skrótem MOR, zależy od gatunku, układu warstw, grubości, kierunku badania oraz wilgotności. Zakres 50-80 MPa spotykany w opisach wybranych płyt nie jest wartością obliczeniową całej grupy materiałów. Projekt konstrukcyjny wymaga parametrów zadeklarowanych dla konkretnego produktu.
Rozdzielenie drewna na forniry i rozłożenie ich wad w różnych miejscach zmniejsza ryzyko, że pojedynczy sęk osłabi cały przekrój tak jak w desce. Łuszczenie nie usuwa jednak automatycznie wszystkich wad drewna; może też wprowadzać własne mikropęknięcia. Podczas zginania szczególnie obciążone są zewnętrzne warstwy. Kontrola jakości obłogów oraz wnętrza płyty ma więc znaczenie mechaniczne, nie tylko dekoracyjne.
Krzyżowy układ ogranicza skurcz i pęcznienie w płaszczyźnie arkusza. PanelGuide podaje orientacyjnie zmianę długości i szerokości około 0,15 mm na metr przy zmianie wilgotności samej płyty o 1 punkt procentowy. Zmiana grubości jest większa, orientacyjnie 0,3-0,4% na taki sam przyrost wilgotności. Są to wskazówki zależne od budowy wyrobu, a nie przelicznik zmian wilgotności względnej powietrza.
Wielowarstwowa budowa pomaga rozprowadzać obciążenia miejscowe i ograniczać propagację pęknięć. Nie oznacza to, że każda płyta topolowa 18 mm przejdzie dowolny test uderzenia bez wgniecenia. Przy poszyciach podłóg, dachów i ścian sprawdza się wyniki badań przewidzianych dla danego zastosowania, w tym obciążenia skupione i udar. O zachowaniu całej przegrody decydują również podpory oraz połączenia z konstrukcją.
Do ekspozycji zewnętrznej dobiera się sklejkę o odpowiedniej deklaracji PN-EN 636-3 i jakości sklejenia klasy 3 według PN-EN 314-2. Odporna spoina może zachować połączenie wtedy, gdy sam fornir już pęcznieje, pęka albo staje się podatny na grzyby. Zewnętrzne zastosowanie wymaga oceny trwałości drewna, powłoki, krawędzi i odpływu wody. Oznaczenie Exterior nie daje uniwersalnej gwarancji 12 miesięcy bez zabezpieczeń.
Mała gęstość, łatwe cięcie i tłumienie drgań bywają przewagą sklejki nad metalem w obudowach, wyposażeniu i lekkich konstrukcjach. Nie porównuje się jednak nośności przez zestawienie jednej liczby dla sklejki z granicą plastyczności stali. Oba materiały różnią się sztywnością, kierunkowością, połączeniami i zachowaniem w ogniu. Gięcie na zimno jest możliwe tylko w granicach promienia przewidzianego dla danego arkusza.
Rodzaje sklejki według zastosowania
Sklejka do warunków suchych, oznaczana PN-EN 636-1, jest stosowana w meblarstwie, drzwiach, okładzinach i modelarstwie. Warunki suche odnoszą się do klimatu eksploatacji, z punktem odniesienia 20°C i 65% wilgotności względnej, a nie do zakazu przekroczenia tej wartości choćby na chwilę. Nie nadaje się do przewidywanego zamakania. W kuchni o wyborze decyduje miejsce: suchy element szafki pracuje inaczej niż obudowa przy zlewie.
Sklejka do warunków zewnętrznych PN-EN 636-3 może być używana w odpowiednio zaprojektowanych szalunkach, kontenerach i okładzinach. W szkutnictwie dochodzą wymagania jakości fornirów i trwałości całego poszycia. Nazwa wodoodporna opisuje przede wszystkim trwałość sklejenia: fornir nadal chłonie wodę i pęcznieje. Powierzchnie, cięcia, otwory oraz krawędzie trzeba zabezpieczyć systemem odpowiednim do ekspozycji, zamiast polegać na samym skrócie WBP.
Sklejka bakelityzowana powstaje przez nasączenie fornirów żywicą fenolową i prasowanie w temperaturze 150°C pod ciśnieniem 2-3 MPa. Takie zagęszczone wyroby mogą mieć zwiększoną odporność na chemikalia, paliwa i temperaturę; podawane dla niektórych odmian 120°C wymaga potwierdzenia w karcie materiału. Stosuje się ją w przemyśle chemicznym, elektrotechnice i produkcji elementów maszyn.
Sklejka filmowa to standardowa sklejka brzozowa lub sosnowa pokryta folią fenolową o gramaturze 120-440 g/m². Folia chroni powierzchnię przed wilgocią, ścieraniem i chemikaliami, a jednocześnie nadaje gładkie wykończenie. Arkusze filmowe wykorzystuje się w szalunkach budowlanych. Liczba użyć, niekiedy opisywana jako około 30 cykli, zależy od jakości płyty, czyszczenia, środków antyadhezyjnych, uszkodzeń i ochrony krawędzi; nie jest gwarancją każdej folii.
Sklejka antypoślizgowa ma zwykle tłoczony film z wzorem siatki lub inną powłokę zwiększającą przyczepność. Stosuje się ją w przyczepach, autobusach, na scenach i pomostach. Oznaczenia R10-R13 odnoszą się do wyniku określonego badania powierzchni, nie do klas sklejki według PN-EN 13986 ani liczbowego współczynnika tarcia. Sprawdza się metodę badania, warunki użytkowania i odporność powłoki na zużycie, zamiast wnioskować z samego wzoru.
Sklejka elastyczna ma specjalny układ i grubości fornirów, dobrane do gięcia w określonym kierunku. Służy do zaokrąglonych frontów, łuków i falistych ścianek. Nie należy utożsamiać jej z dowolnym pakietem warstw równoległych ani zakładać minimalnego promienia równego pięciokrotności grubości. Kształt zwykle utrwala się przez przyklejenie do konstrukcji lub sklejenie kolejnych warstw w formie; samo zwilżenie i wysuszenie nie daje pewności trwałego efektu.
Sklejka lotnicza i modelarska obejmuje bardzo cienkie wyroby, między innymi 0,4-1 mm, wykonywane z precyzyjnie dobranych fornirów. Budowa, masa powierzchniowa i wytrzymałość muszą odpowiadać konkretnej grubości; jeden zakres masy nie opisuje wszystkich tych arkuszy. Cienkie warstwy ułatwiają uzyskanie lekkich poszyć i precyzyjnych części. Historyczne zastosowania lotnicze nie są potwierdzeniem nośności współczesnego produktu bez jego dokumentacji.
Porównanie gatunków i zastosowań
Zakresy w zestawieniu mają charakter orientacyjny. Nie wskazują jednego zidentyfikowanego wyrobu ani wspólnej metody badania; nie są wartościami charakterystycznymi do projektowania. Różnice względem pozostałych tabel nie oznaczają zmiany właściwości tej samej płyty. Przed wyborem konstrukcyjnym sprawdź kierunek obciążenia, grubość, wilgotność i parametry w deklaracji producenta. Ceny są historycznymi punktami odniesienia, nie bieżącą ofertą.
| Gatunek | Gęstość [kg/m³] | Wytrzymałość na zginanie [MPa] | Orientacyjna cena [zł/m² przy 18 mm] | Typowe zastosowanie |
|---|---|---|---|---|
| Brzoza | 680-750 | 80-110 | 60-120 | Meble, modelarstwo, łodzie |
| Buk | 720-800 | 100-120 | 80-150 | Schody, blaty, posadzki |
| Olcha | 520-550 | 60-80 | 50-90 | Drzwi, okładziny, meble |
| Sosna | 480-550 | 50-70 | 40-80 | Opakowania, lekkie konstrukcje |
| Okoume | 430-500 | 55-75 | 120-250 | Łodzie, jachty |
| Meranti | 550-700 | 70-95 | 130-230 | Stolarka zewnętrzna, okna |
Sklejka a inne płyty drewnopochodne
Sklejka, OSB, MDF, HDF i płyta wiórowa różnią się budową oraz przeznaczeniem. Sklejka składa się z fornirów, OSB z ukierunkowanych wiórów, a MDF i HDF z włókien drewna. Żaden z tych materiałów nie wygrywa pod każdym względem. Przy porównaniu trzeba uwzględnić klasę wilgotnościową, grubość, kierunek obciążenia i sposób wykończenia, a nie wyłącznie nazwę grupy.
OSB (Oriented Strand Board) składa się z dużych wiórów drewna ułożonych warstwami, wierzchnie podłużnie, wewnętrzne poprzecznie. Gęstość 600-700 kg/m³, wytrzymałość na zginanie 20-35 MPa. OSB bywa tańsza; spotykana różnica 30-40% zależy od porównywanych produktów i daty oferty. Ma wyraźną strukturę wiórów, a odporność na wilgoć i połączenia sprawdza się według jej klasy. Sprawdza się w szkieletach domów, pokryciach dachowych i podłogach na legarach.
MDF (Medium Density Fibreboard) powstaje z włókien drewna sprasowanych z żywicą pod ciśnieniem. Gęstość 600-800 kg/m³, idealnie gładka powierzchnia, łatwa obróbka CNC i frezowanie. Wytrzymałość na zginanie 30-50 MPa, a standardowa odmiana do suchych wnętrz jest podatna na pęcznienie po zamoczeniu. Istnieją też odmiany MDF do warunków wilgotnych, co nadal nie oznacza odporności na stałe zanurzenie. Stosowana w meblarstwie, drzwiach wewnętrznych i elementach dekoracyjnych.
HDF (High Density Fibreboard) jest płytą włóknistą o dużej gęstości, często opisywanej zakresem 800-1000 kg/m³. Cienkie arkusze, na przykład 3-6 mm, służą na dna szuflad lub tyły mebli; HDF wykorzystuje się też jako rdzeń paneli podłogowych, nie uniwersalny luźny podkład pod nie. Orientacyjny zakres zginania 50-70 MPa wymaga odniesienia do produktu i metody badania. Odporność na wilgoć zależy od odmiany.
Płyta wiórowa jest często ekonomicznym materiałem do korpusów meblowych, blatów laminowanych i opakowań. Orientacyjne zestawienia podają gęstość 550-750 kg/m³ i zginanie 15-25 MPa; wartości zależą od klasy i grubości. Krawędzie są podatne na wykruszanie, więc połączenia wymagają odpowiednich okuć i nawiercenia. Wersji do suchego wnętrza nie należy utożsamiać z płytami przeznaczonymi do warunków wilgotnych.
Porównanie płyt drewnopochodnych
Zakresy w zestawieniu mają charakter orientacyjny. Nie wskazują jednego zidentyfikowanego wyrobu ani wspólnej metody badania; nie są wartościami charakterystycznymi do projektowania. Różnice względem pozostałych tabel nie oznaczają zmiany właściwości tej samej płyty. Przed wyborem konstrukcyjnym sprawdź kierunek obciążenia, grubość, wilgotność i parametry w deklaracji producenta. Ceny są historycznymi punktami odniesienia, nie bieżącą ofertą.
| Parametr | Sklejka brzozowa 18 mm | OSB 18 mm | MDF 18 mm | Płyta wiórowa 18 mm |
|---|---|---|---|---|
| Gęstość [kg/m³] | 680-750 | 620-680 | 650-750 | 600-720 |
| Wytrzymałość na zginanie [MPa] | 80-110 | 20-35 | 30-50 | 15-25 |
| Odporność na wilgoć | Zależna od klasy, drewna i ochrony; nie pełna wodoodporność | Średnia | Niska | Bardzo niska |
| Trzymanie wkrętów | Bardzo dobre | Dobre | Średnie | Słabe |
| Cena orientacyjna [zł/m²] | 60-120 | 40-80 | 35-70 | 25-50 |
| Typowe zastosowanie | Meble, łodzie, szalunki | Konstrukcje, dachy | Meble, drzwi | Tanie meble, opakowania |
Porównanie sklejki z MDF i OSB/3
Porównując MDF, OSB i sklejkę, trzeba zestawiać produkty do podobnego środowiska pracy. Standardowy MDF do suchego wnętrza jest wrażliwy na wodę, a OSB/3 jest przeznaczona do warunków wilgotnych, nie stałego zalewania. W tabeli zachowano orientacyjne przedziały ze starszego zestawienia, w tym pęcznienie po 24 godzinach. Bez identyfikacji wyrobów i metody badania nie są one progami normowymi ani podstawą do obliczania ugięcia.
| Parametr | Sklejka brzozowa W2 | MDF | OSB/3 |
|---|---|---|---|
| Gęstość [kg/m³] | 680-760 | 700-850 | 600-680 |
| Wytrzymałość na zginanie [MPa] | 60-80 | 30-45 | 22-35 |
| Pęcznienie po 24 h w wodzie [%] | 3-5 | 15-20 | 12-18 |
| Cena orientacyjna 18 mm [zł/m²] | 110-150 | 55-80 | 40-60 |
Laminowana płyta wiórowa jest często ekonomicznym wyborem do mebli w suchych wnętrzach. MDF ułatwia uzyskanie gładkich, frezowanych frontów, a OSB sprawdza się w niewidocznych poszyciach odpowiedniej klasy. Sklejka ma korzystną budowę do wielu połączeń mechanicznych, ale trwałość przy ponownym montażu zależy od otworu i rodzaju łącznika. Nie ma uniwersalnej gwarancji zachowania mocowania po 20 cyklach wkręcania.
Zastosowania sklejki w stolarstwie i meblarstwie
Sklejkę wykorzystuje się na fronty, korpusy, półki i blaty. Front o grubości 12 mm może być rozsądnym rozwiązaniem przy niewielkim formacie, ale nie jest uniwersalnym optimum ani z definicji płytą trójwarstwową. Grubość dobiera się do rozmiaru elementu, obciążenia i okuć. Na blaty spotyka się arkusze 18 lub 22 mm, pokrywane laminatem; trwałość w strefie zlewu zależy szczególnie od uszczelnienia krawędzi i wycięć.
Krzywoliniowe oparcia, fronty i podstawy mebli można wykonać przez klejenie cienkich fornirów w formie. Warstwy o grubości około 1,5 mm łatwiej dopasować do łuku niż gotową grubą płytę. Docisk utrzymuje geometrię do związania spoiwa, a czas i temperaturę określa technologia klejenia. Podgrzanie zwykłej sklejki do 80°C przez 20-30 minut nie jest ogólną receptą na trwałe gięcie i może uszkodzić spoiny.
Sklejka sosnowa o grubości 22 mm może służyć jako podkład pod podłogi drewniane lub laminowane, także z połączeniem na pióro-wpust. Dopuszczalne obciążenie i ugięcie wynikają jednak z rozstawu podpór, kierunku ułożenia, budowy płyty i jej deklaracji. PN-EN 312 dotyczy płyt wiórowych, więc nie potwierdza nośności takiej sklejki. Przemysłowa posadzka antypoślizgowa, nawet o grubości 35 mm, wymaga osobnego sprawdzenia obciążeń od kół.
W ścianach szkieletowych sklejka może tworzyć poszycie usztywniające. Arkusz 12 mm na słupkach rozstawionych co 40 cm jest przykładem konfiguracji, a nie gotowym dowodem spełnienia wymagań. Obciążenia określa się między innymi według Eurokodu 1, a drewniane elementy i ich połączenia projektuje według Eurokodu 5. Klasa CDX nie zastępuje deklaracji dla europejskiego wyrobu, a zakotwienia ścian nie wolno sprowadzać do jednego lub dwóch gwoździ.
Wnętrza jachtów, obudowy maszyn i panele akustyczne korzystają z podatności sklejki na cięcie oraz frezowanie. Odmiany lotnicze i modelarskie mają cienkie, kontrolowane jakościowo forniry, niekiedy około 0,4 mm lub cieńsze, zależnie od łącznej grubości płyty. Materiał do elementu lotniczego musi spełniać wymagania dokumentacji konstrukcji. Sama nazwa handlowa nie poświadcza bezpieczeństwa ani nie zastępuje obliczeń.
W warsztatach sklejka liściasta służy do szablonów obróbkowych, oprzyrządowania CNC i modeli form. Stabilna, gładka powierzchnia pomaga powtarzać wymiary, a dobrze dobrany frez pozostawia czytelną krawędź. Powłoka lakiernicza, także utwardzana UV, może zwiększać odporność stołu roboczego na ścieranie; odporność na rozpuszczalniki sprawdza się w karcie powłoki. Połączenia wkrętami wymagają właściwego nawiercenia i odstępu od krawędzi.
Sklejka w budownictwie, szkutnictwie i opakowaniach
Meblarstwo wykorzystuje sklejkę brzozową 15-18 mm na korpusy szafek, półki, boki regałów i lakierowane fronty. Krzesła, taborety i łóżka korzystają z jej odporności na obciążenia zmienne, ale trwałość zależy także od projektu połączeń. W porównaniu z MDF sklejka często lepiej znosi mocowania blisko krawędzi. Nie daje to gwarancji zachowania kształtu przez określoną liczbę lat bez uwzględnienia wilgotności i obciążeń.
Budownictwo to drugi wielki odbiorca. Szalunki do betonu wykorzystują sklejkę filmową 18-21 mm, która daje gładką powierzchnię betonu i może osiągać 20-30 cykli szalowania przy odpowiedniej jakości i konserwacji, bez gwarancji dla dowolnej płyty. Zewnętrzne poszycie ściany szkieletowej może mieć sklejkę 12 mm tylko wtedy, gdy projekt potwierdza jej nośność i usztywnienie przy danym rozstawie podpór, mocowaniu oraz parametrach konkretnej płyty. Sam standard domu pasywnego nie określa wymaganej grubości. W dachach płaskich spotyka się poszycia ze sklejki 22 mm, lecz dobór grubości i układu warstw pokrycia wymaga projektu. Nie wolno kierować płomienia palnika na niezabezpieczone drewno.
Szkutnictwo wymaga najwyższej jakości. Kadłuby łodzi żaglowych i motorowych buduje się ze sklejki okoume lub mahoń, klejonej żywicą epoksydową lub fenolową. Grubość poszycia wynosi 6-12 mm, a wzmocnienia wewnętrzne sięgają 15-18 mm. Laminat z włókna szklanego nakłada się na zewnątrz, zabezpieczając poszycie i współpracując z nim konstrukcyjnie zgodnie z projektem łodzi. Sama warstwa laminatu nie przesądza o nośności ani stosunku masy do kadłuba stalowego.
Lotnictwo i modelarstwo wykorzystują cienką sklejkę brzozową lub bukową, między innymi na części modeli RC, poszycia i lekkie elementy. Grubość 0,4-1 mm oznacza cały arkusz, nie każdy z trzech fornirów. Trzy warstwy po 0,4 mm tworzą pakiet o grubości około 1,2 mm przed uwzględnieniem prasowania, więc nie mogą jednocześnie opisywać płyty 0,4 mm. Części lotnicze dobiera się według dokumentacji, nie orientacyjnej masy podanej dla innej płyty.
Sklejka pakunkowa o grubości 6-9 mm jest używana do ochrony ładunków w transporcie morskim i lotniczym. Jej masa zależy od gatunku oraz konstrukcji skrzyni lub palety; nie ma stałej przewagi 30% nad drewnem litym. Przetworzony materiał drewnopochodny, taki jak sklejka, jest co do zasady wyłączony z zakresu ISPM 15. Jeśli opakowanie ma także elementy z surowego drewna litego, ich wymagania sprawdza się osobno.
Sklejka w szalunkach, transporcie i zabudowach
W szalunkach stosuje się na przykład brzozową sklejkę filmową 18 mm. Deklarowane dla wybranych systemów 30-50 cykli betonowania nie jest cechą każdej płyty: zależy od obciążeń, czyszczenia i stanu krawędzi. Zużyte arkusze przekazuje się do odpowiedniego odzysku, nie na domowy opał. Poszycia dachowe i ścienne z płyt 12-15 mm wymagają obliczeń, a klasa wyglądu II/III sama nie potwierdza nośności.
Zakrzywione fronty i obudowy można wykonywać z fornirów klejonych na formie lub ze sklejki specjalnie przeznaczonej do gięcia. Warstwy około 1,5 mm łatwiej dopasować do łuku niż gruby gotowy arkusz. Promień 30 mm nie jest uniwersalną możliwością takiego materiału; stosuje się limit producenta i właściwy kierunek gięcia. Na szuflady i korpusy wybiera się także płaską sklejkę brzozową 12-18 mm, surową, oklejaną lub powlekaną.
Sklejka do szkutnictwa musi mieć odpowiednią jakość fornirów, trwałość sklejenia oraz dokumentację wymaganą przez projekt. Okoume, brzoza czy płyta o handlowym oznaczeniu W2 nie są z definicji równoważne. Poszycia mogą mieć 4-12 mm, lecz ich dobór zależy od kadłuba i rozstawu wzmocnień. Laminowanie i żywica epoksydowa poprawiają ochronę oraz mogą współpracować konstrukcyjnie z drewnem, jeśli cały układ został zaprojektowany do tego celu.
Transport, opakowania, obudowy instrumentów i kolumn głośnikowych również korzystają ze sklejki. Arkusze 9-12 mm bywają stosowane w lekkich zabudowach pojazdów, ale dopuszczalne obciążenie posadzki zależy od podpór i warstw podłogi. Nie można przypisać im automatycznie 800 kg/m². Dla podestów, scen i rusztowań osobno sprawdza się nośność, mocowanie oraz przeciwpoślizgowość; oznaczenie R13 nie jest współczynnikiem tarcia ani dowodem trwałości po 10 000 cykli zużycia.
Sklejka na elewacji i w ogrodzie
Sklejka na elewację wymaga przydatności do warunków zewnętrznych, odpowiedniej trwałości fornirów i rozwiązania detali. Klasa sklejenia 3 według PN-EN 314-2 i wymagania PN-EN 636-3 nie zastępują ochrony przed korozją biologiczną. Powłokę, impregnację i dopuszczone środki ochrony dobiera się do konkretnego wyrobu. EN 350 opisuje trwałość biologiczną drewna; nie certyfikuje automatycznie skuteczności impregnacji miedziowej ani całej elewacji.
W okładzinach pionowych spotyka się na przykład sklejkę sosnową radiata 18 mm albo brzozową 12 mm z odpowiednią powłoką. Grubość oraz rozstaw łat, niekiedy około 60 cm, dobiera się do obciążeń wiatrem i wymagań systemu. Szczelina wentylacyjna rzędu 20-30 mm jest przykładowym rozwiązaniem, a nie wymiarem dla każdej fasady; powinna mieć drożny wlot, wylot i odpływ wody. Nie ma ogólnej gwarancji zachowania koloru przez 10-15 lat bez konserwacji.
W altanach, domkach ogrodowych i na placach zabaw szczególnie narażone są krawędzie, otwory na łączniki i powierzchnie poziome. Powłoka antypoślizgowa lub folia melaminowa nie świadczy jeszcze o odporności całej płyty na deszcz i śnieg. Do domku dziecięcego można rozważyć brzozową płytę 18 mm tylko wtedy, gdy dokumentacja potwierdza dane zastosowanie. Detale muszą ograniczać zaleganie wody, kontakt z gruntem, ostre krawędzie i dostęp do niebezpiecznych powłok.
Jak ciąć, łączyć i wykańczać sklejkę
Do cięcia sklejki potrzebne są ostre narzędzia; tępe zęby wyrywają włókna, zamiast czysto je przecinać. Tarcza HM o 48-60 zębach może sprawdzić się przy formatowaniu, lecz liczbę zębów, średnicę i obroty, na przykład 4000 obr./min, dobiera się do pilarki i materiału. Podcinak lub podparcie warstwy wyjściowej ogranicza odpryski. Krzywe wycina się wyrzynarką z odpowiednim brzeszczotem albo frezarką, a nie przypadkową piłą szablastą.
Arkusze łączy się na pióro-wpust, wpust frezowany, listwę lub inne złącze przewidziane w projekcie. Takie połączenie może zwiększyć powierzchnię klejenia i wyrównać sąsiadujące krawędzie, ale nie zapewnia z góry wzrostu o 60%. Klasy D3 i D4 według PN-EN 204 dotyczą odporności spoin klejów do niekonstrukcyjnych połączeń drewna na określone warunki wilgotnościowe. D4 nie oznacza automatycznie odporności na wysoką temperaturę, a obie klasy nie zastępują klas sklejenia sklejki z PN-EN 314-2.
Szlifowanie zaczyna się od granulacji 80, jeśli powierzchnia ma ślady piły lub zabrudzenia. Kolejne przejścia 120 i 180 wygładzają rysy. Pod lakier poliuretanowy bywa zalecana gradacja 220, a pod olej 180; pierwszeństwo ma instrukcja powłoki i grubość obłogu, którego nie wolno przeszlifować. Szlifierka orbitalna z odkurzaczem zapobiega zatykaniu się papieru pyłem.
Lakierowanie ogranicza wnikanie wilgoci i zabrudzeń. Dwuskładnikowy lakier poliuretanowy może dać twardą powłokę odporną na ścieranie, a akrylowy wodny jest innym rozwiązaniem o parametrach zależnych od receptury. Olej twardowoskowy podkreśla rysunek drewna i wymaga okresowej renowacji, przykładowo po 12-24 miesiącach zależnie od zużycia. Podawane wartości 20-40 μm na warstwę i 7 dni pełnego utwardzania PUR trzeba sprawdzić dla konkretnego produktu oraz warunków aplikacji.
Checklista: Jak wybrać sklejkę do konkretnego projektu
- Określ środowisko pracy: suche wnętrze (EN 636-1), wilgotne (EN 636-2) czy zewnętrzne (EN 636-3).
- Dobierz gatunek drewna: brzoza do mebli, okoume do łodzi, buk do schodów, sosna do opakowań.
- Sprawdź emisję: wynik badania, jego metodę oraz zgodność z wymaganiami REACH dla danego zastosowania; samo E1 nie wystarcza do oceny limitu z 2026 r.
- Dopasuj grubość do projektu: zakresy 4-6 mm dla okładzin, 12-18 mm dla mebli i 18-25 mm dla konstrukcji są przykładami, nie zaleceniem doboru. Wymaganą grubość potwierdź dla obciążenia, rozstawu podpór, mocowań i deklarowanych parametrów konkretnej płyty.
- Zdecyduj o wykończeniu powierzchni: surowa, szlifowana, foliowana, lakierowana.
- Zapytaj o certyfikat FSC, jeśli zależy Ci na pochodzeniu drewna.
Wodoodporność spoiny nie zabezpiecza całego drewna. Zewnętrzne powierzchnie, otwory i krawędzie należy chronić zgodnie z instrukcją płyty oraz systemu wykończenia. Powłoka nie zastąpi odpowiedniej klasy sklejenia, a szczelny detal nie powinien zatrzymywać wody wewnątrz konstrukcji.
Do pokoju dziecka dobieraj wyrób z udokumentowaną emisją i przeznaczeniem do wnętrz. Zapewnij wentylację pomieszczenia, lecz nie traktuj jej jako sposobu na dopuszczenie niezgodnego materiału. Nie ma uniwersalnej reguły, według której emisja każdej sklejki spada o połowę po sześciu miesiącach.
Przed obróbką sprawdź wilgotność miernikiem odpowiednim do materiału i porównaj ją z warunkami docelowymi. Wynik powyżej 12% nie dowodzi sam w sobie wady, lecz może oznaczać potrzebę dłuższej aklimatyzacji przed montażem w ogrzewanym wnętrzu. Oceniaj też płaskość arkusza i stan krawędzi.
Najczęstsze błędy przy wyborze i obróbce
Pierwszym błędem jest wybór wyłącznie według ceny i pominięcie dokumentacji emisji oraz przeznaczenia. Nie można zakładać, że E2 kosztuje zawsze o 30% mniej, ani diagnozować skutków zdrowotnych z samej etykiety. Do wnętrza wybiera się wyrób zgodny z właściwymi wymaganiami, a wynik badania interpretuje wraz z metodą. Intensywny zapach jest sygnałem do wyjaśnienia, nie miernikiem stężenia formaldehydu.
Kolejny błąd to montaż materiału, który nie wyrównał wilgotności z miejscem użytkowania. Płyta dostarczona z wilgotnością 8-12% może po zamoknięciu osiągnąć około 18% lub więcej, lecz sam czas składowania nie pozwala tego obliczyć. Po wyschnięciu zmieni wymiary, co obciąży złącza i powłoki. Aklimatyzacja przez minimum 48 godzin bywa początkiem przygotowania; decyzję o montażu opiera się na pomiarze i instrukcji.
Nieprawidłowe mocowanie może zniweczyć dobór dobrej płyty. Nie ma ogólnej zasady, że wkręty co 30 cm działają lepiej niż gwoździe co 15 cm: liczą się rodzaj łącznika, jego nośność, rozstaw i odległości od krawędzi. W konstrukcjach drewnianych gwoździe także są prawidłowymi łącznikami, jeśli przewiduje je projekt. Wkręty, śruby i podkładki dobiera się do przenoszonych sił oraz grubości podłoża.
Czwarty błąd to brak dylatacji. Sklejka, choć stabilniejsza od litego drewna, nadal reaguje na wilgoć. Często przewiduje się 2-3 mm szczeliny między arkuszami i około 10 mm przy ścianach, ale ostateczne wartości wynikają z instrukcji układu podłogi lub poszycia. Bez tych przerw sklejka napiera na sąsiednie elementy i odkształca się, tworząc wybrzuszenia widoczne gołym okiem.
Wybór płyty zaczyna się od środowiska użytkowania, wymaganej nośności i sposobu wykończenia. Gatunek, klasa powierzchni oraz emisja uzupełniają te warunki, zamiast je zastępować. Wyższa cena obłogu nie naprawi błędnego rozstawu podpór, a grubszy arkusz nie uczyni słabej spoiny odporną na deszcz. Specyfikacja powinna opisywać wszystkie te cechy jednocześnie.
Przed zamówieniem zestaw oznaczenie PN-EN 636, klasę sklejenia, grubość i parametry z deklaracji z wymaganiami projektu. Przy odbiorze sprawdź płaskość, uszkodzenia krawędzi oraz warunki przechowywania. Jeśli dokumentacja nie podaje potrzebnego parametru, poproś o jego potwierdzenie przed cięciem i montażem, kiedy ewentualna wymiana arkusza jest jeszcze możliwa.
Starsze ceny sklejki i dostępność formatów
Ceny zależą od gatunku, klasy, formatu, wykończenia i daty oferty. Zachowane poniżej przedziały pochodzą z zestawienia opisanego w źródle jako hurtowe ceny z 2024 r.; nie są aktualnym cennikiem ani potwierdzoną średnią rynkową. Pozwalają porównać rząd kosztu, ale przed zakupem trzeba ustalić cenę brutto lub netto, transport i dokładną specyfikację produktu:
- Sklejka brzozowa suchotrwała 18 mm: 60-120 zł/m²
- Sklejka brzozowa wodoodporna (WBP) 18 mm: 90-160 zł/m²
- Sklejka szalunkowa filmowa 18 mm: 70-130 zł/m²
- Sklejka okoume 12 mm: 140-220 zł/m²
- Sklejka lotnicza 0,8 mm: 35-60 zł za arkusz 1500 × 1500 mm
- OSB 18 mm: 40-80 zł/m²
Formaty 1220 × 2440 i 1250 × 2500 mm są typowymi pozycjami handlowymi. Nietypowe wymiary, grubość powyżej 25 mm lub gatunki egzotyczne mogą wymagać zamówienia; podawane w starszym zestawieniu 2-4 tygodnie dostawy i 10-20% rabatu przy ponad 50 arkuszach nie są warunkami gwarantowanymi. Porównuj pełny koszt zamówienia, w tym docinanie, dostawę i odpady wynikające z rozkroju.
Ceny sklejki i dokumenty potrzebne przed zakupem
Poniższe ceny zachowują zestawienie opisane w materiale źródłowym jako pierwszy kwartał 2026 r. Nie zostały potwierdzone aktualnymi ofertami, dlatego są punktem odniesienia, nie bieżącym cennikiem. Jednostką jest zł netto za arkusz 1250 × 2500 mm, a nie zł za metr kwadratowy. Nie porównuj tych wartości wprost z wcześniejszymi tabelami cen jednostkowych bez uwzględnienia powierzchni, podatku i specyfikacji.
| Typ | Grubość 4 mm | Grubość 9 mm | Grubość 15 mm | Grubość 18 mm |
|---|---|---|---|---|
| Sosnowa suchotrwała (S) | 50-60 | 95-120 | 140-170 | 170-200 |
| Brzozowa suchotrwała (S) | 80-100 | 130-150 | 190-220 | 220-270 |
| Brzozowa wodoodporna (W2) | 95-120 | 160-190 | 240-280 | 280-330 |
| Antypoślizgowa (brzozowa) | - | 240-280 | 310-360 | 380-440 |
| Trudnopalna (F) | - | 260-310 | 340-400 | 410-470 |
Na cenę wpływają gatunek, grubość, jakość obłogów, liczba napraw, rodzaj spoiny i wykończenie. Wzrost grubości zwiększa zużycie drewna i kleju, lecz cena nie musi rosnąć geometrycznie. Certyfikaty pochodzenia FSC lub PEFC i badania emisji opisują odrębne wymagania. Certyfikowana sklejka nie ma z tego powodu automatycznie niższej emisji formaldehydu ani większej odporności na wilgoć.
Checklist przed zakupem
Sprawdź gatunek obłogu i rdzenia, klasę obu powierzchni, jakość sklejenia, grubość oraz tolerancje. Wilgotność 6-10% bywa odpowiednia dla ogrzewanego wnętrza, ale ocenia się ją względem miejsca montażu i wskazań producenta. Zapach nie zastępuje raportu emisji; także płyta bez wyraźnego zapachu wymaga zgodności z przepisami. Przy odbiorze porównaj oznaczenia na arkuszu z dokumentami zamówienia.
Top 5 błędów przy wyborze
Częstą pomyłką jest użycie płyty do suchego wnętrza tam, gdzie będzie zamakać. Inne błędy to utożsamienie ładnego obłogu z nośnością, odczytanie handlowego W2 jako kompletnej deklaracji oraz pominięcie emisji. Niedokładnie zabezpieczone krawędzie i otwory mogą wpuścić wodę pod nienaruszoną powłokę licową. Przed zakupem trzeba więc ustalić wymagania dla całego zastosowania, a nie kierować się jednym symbolem.
Emisja formaldehydu, FSC i bezpieczeństwo obróbki
Po 6 sierpnia 2026 r. ograniczenie REACH wprowadzone rozporządzeniem Komisji (UE) 2023/1464 zabrania wprowadzania do obrotu objętych nim mebli i wyrobów drewnopochodnych, jeśli stężenie formaldehydu uwalnianego w określonych warunkach badania przekracza 0,062 mg/m³. Dla innych objętych wyrobów limit wynosi 0,080 mg/m³. To ograniczenie emisji z wyrobu, nie nowa klasa E0 i nie prosty limit stężenia mierzony w dowolnym mieszkaniu.
Dodatek 14 do ograniczenia REACH określa między innymi temperaturę komory 23 ± 0,5°C, wilgotność względną 45 ± 3%, współczynnik obciążenia dla płyt 1 ± 0,02 m²/m³ oraz wymianę powietrza 1 ± 0,05 h⁻¹. Inna metoda wymaga naukowo uzasadnionej korelacji wyników. Limit odnosi się do stężenia w stanie ustalonym w tych warunkach, dlatego nie można utożsamiać handlowego E0, E1 i wyniku dowolnego pomiaru w mieszkaniu.
FSC 100% dotyczy materiału leśnego z lasów certyfikowanych, FSC Recycled surowca z recyklingu, a FSC Mix może łączyć materiał certyfikowany, odzyskany i drewno kontrolowane. PEFC jest odrębnym systemem certyfikacji pochodzenia. Oświadczenie powinno obejmować kupowany produkt oraz jego łańcuch dostaw. Nie potwierdza emisji, bezrozpuszczalnikowego klejenia ani śladu węglowego; ten ostatni ocenia się na podstawie deklaracji środowiskowej i zakresu analizy cyklu życia.
Cięcie i szlifowanie wytwarzają pył drzewny, więc narzędzia powinny mieć odciąg, a stanowisko skuteczną wentylację. Ochronę dróg oddechowych dobiera się do oceny narażenia; sama maska FFP2 nie jest zamiennikiem odciągu ani automatycznym rozwiązaniem każdego stanowiska. PN-EN 481 określa frakcje pyłu do pomiarów, nie przypisuje grup rakotwórczości. Nie ma też jednej wymaganej dziesięciokrotnej wymiany powietrza na godzinę dla każdego warsztatu.
Zakres ograniczenia REACH obejmuje wyjątki, między innymi wyroby przeznaczone wyłącznie na zewnątrz, niektóre elementy poza przegrodą i paroizolacją bez emisji do wnętrza oraz wyroby używane. Dla wnętrz pojazdów drogowych przewidziano osobny termin po 6 sierpnia 2027 r. Przy ocenie sklejki do mebla potrzebne są metoda badania, wynik i warunki przewidzianego użycia; samo starsze oznaczenie E1 nie dowodzi zgodności z limitem 0,062 mg/m³.
Aspekt ekologiczny i utylizacja
Drewno w sklejce jest surowcem odnawialnym, ale gotowa płyta zawiera klej, a czasem także film, lakier lub impregnat. Nie należy jej traktować jak czystego drewna do domowego kompostownika. Udział spoiwa bywa rzędu kilku procent masy, lecz zależy od wyrobu i powłok. Nie ma podstaw do obiecywania rozkładu arkusza 18 mm w kompoście w ciągu 2-5 lat.
Odpadów sklejki nie spalaj w domowym kominku ani piecu. Kleje, powłoki i zanieczyszczenia wykluczają traktowanie ścinków jak zwykłego drewna opałowego, a termiczne przekształcanie odpadów podlega przepisom. Odpady z gospodarstwa domowego przekaż do systemu zbiórki właściwego dla gminy, po sprawdzeniu zasad PSZOK. Odpady z działalności gospodarczej kieruje się do uprawnionego odbiorcy, nie automatycznie do zbiórki komunalnej.
Nieuszkodzone fragmenty najlepiej ponownie wykorzystać. Odzysk materiałowy może polegać na rozdrobnieniu i użyciu drewna w produkcji płyt, jeśli odbiorca akceptuje kleje, powłoki i poziom zanieczyszczeń. Taki surowiec nie staje się przez to ponownie fornirem do zwykłej sklejki. Odzysk energetyczny jest osobnym procesem prowadzonym w odpowiednich instalacjach; twierdzeń o procentowej redukcji śladu węglowego nie przenosi się między produktami bez analizy cyklu życia.
Pytania i odpowiedzi o sklejce
Co to jest sklejka i z czego się ją wytwarza?
Sklejka powstaje z cienkich warstw drewna, nazywanych fornirami, sklejonych pod ciśnieniem. W typowej budowie kierunek włókien sąsiednich warstw jest prostopadły. Gatunek drewna, jakość sklejenia i grubość decydują o przeznaczeniu konkretnego arkusza.
Jak przebiega proces produkcji sklejki?
Drewno przygotowuje się hydrotermicznie, łuszczy lub skrawa na forniry, suszy, sortuje i w razie potrzeby naprawia. Po nałożeniu kleju układa się pakiet i prasuje go według technologii spoiwa. Chłodzenie, formatowanie, szlifowanie i badania kończą produkcję.
Ile warstw forniru zawiera sklejka?
Typowa sklejka ma trzy, pięć, siedem, dziewięć lub więcej warstw. Nieparzysta liczba ułatwia zrównoważenie obu stron, ale istnieją też inne symetryczne układy. Liczby warstw nie można wyznaczyć wyłącznie z grubości płyty.
Jakie są główne właściwości sklejki?
Krzyżowa budowa ogranicza zmiany wymiarów i zapewnia wytrzymałość w obu głównych kierunkach arkusza. Parametry wzdłuż i w poprzek włókien obłogu nie muszą być jednakowe. Masa, nośność i odporność na wilgoć zależą od konkretnego wyrobu.
Gdzie stosuje się sklejkę w praktyce?
Sklejkę wykorzystuje się w meblach, poszyciach podłóg, dachów i ścian, szalunkach, opakowaniach oraz elementach wykończeniowych. Odmiany specjalne służą też szkutnictwu i modelarstwu. Każde zastosowanie wymaga odpowiedniej klasy płyty i doboru grubości.
Jakie są główne korzyści stosowania sklejki?
Zaletami są stabilność w płaszczyźnie arkusza, możliwość dokładnej obróbki i dostępność dużych formatów. Odporność na wodę nie dotyczy automatycznie całej płyty: trwała spoina nie chroni fornirów przed pęcznieniem i grzybami. Na zewnątrz potrzebny jest właściwy materiał i system zabezpieczenia.
Źródła i zakres danych: PN-EN 314-1 i PN-EN 314-2, PN-EN 635, PN-EN 636, PN-EN 13986, PN-EN 310, PN-EN 204, Eurokod 5; PanelGuide, wydanie 4, załącznik 2D; rozporządzenie Komisji (UE) 2023/1464; ustawa o odpadach, art. 155; ISPM 15; materiały FSC o oznaczeniach produktów. Przedziały technologiczne, tabele i starsze ceny są informacjami orientacyjnymi, nie instrukcją produkcji ani aktualną ofertą handlową.